
純鋁材料應用
1.1035:具有較高的可塑性、耐蝕性、導電性和導熱性,強度低。用于電容器、電子管隔離罩、電線保護套、電纜電線線芯等。
2.1045:標牌、厚箔、鉸接件(頜)熱交換器、炊具、PS版基
3.1050:食品、化學和釀造工業用擠壓盤管,各種軟管,煙花粉、翅片料、深沖、炊具
4. 1060/1070:要求抗蝕性與成形性均高的場合,但對強度要求不高,化工設備是其典型用途,深沖料
5. 1100:用于加工需要有良好的成形性和高的抗蝕性但不要求有高強度的零件部件,例如化工產品、食品工業裝置與儲存容器、薄板加工件、深拉或旋壓凹形器皿、焊接零部件、熱交換器、印刷板、銘牌、反光器具、鉸接件熱交換器、炊具
6.1145:包裝及絕熱鋁箔,熱交換器
7.1199電解電容器箔,光學反光膜
8.1200:電容器、炊具、食品及藥物包裝
9.1350:電線、導電絞線、匯流排、變壓器帶材等導電體
10.1A85/1A90/1A93/1A97/1A99:工業高純鋁,主要用于生產各種電解電容器箔材、抗酸容器等
焊后處理
(1)焊后清理 焊后留在焊縫及四周的殘存焊劑和焊渣等會破壞鋁表面的鈍化膜,有時還會腐蝕鋁件,應清理干凈。外形簡單、要求一般的工件可以用熱水沖洗或蒸氣吹刷等簡單方法清理。要求高而外形復雜的鋁件,在熱水中用硬毛刷洗擦后,再在60℃~80℃左右、濃度為2%~3%的鉻酐水溶液或重鉻酸鉀溶液中浸洗5 min~10 min,并用硬毛洗擦刷,然后在熱水中沖洗擦滌,用烘箱烘干,或用熱空氣吹干,也可自然干燥。
(2)焊后熱處理 鋁容器一般焊后不要求熱處理。假如所用鋁材在容器接觸的介質條件下確有明顯的應力腐蝕敏感性,需要通過焊后熱處理以消除較高的焊接應力,來使容器上的應力降低到產生應力腐蝕開裂的臨界應力以下,這時應由容器設計文件提出特別要求,才進行焊后消除應力熱處理。如需焊后退火熱處理,對于純鋁、5052、5086、5154、5454、5A02、5A03、5A06等,推薦溫度為345℃;對于2014、2024、3003、3004、5056、5083、5456、6061、6063、2A12、2A24、3A21等,推薦溫度為415℃;對于2017、2A11、6A02等,推薦溫度為360℃,根據工件大小與要求,退火溫度可正向或負向各調20℃~30℃,保溫時間可在0.5 h~2 h之間。
容器規范采用的鋁及鋁合金 要求制造容器的材料具有良好的成形性和焊接性,JB/T4734-2002《鋁制焊接容器》中采用的鋁及鋁合金有:
產業純鋁 1A85、1050A、1060和1200。
Al-Cu合金 2014。
Al-Mn合金 3003和3004。
Al-Mg合金 5A02、5A03、5A05、5052、5052、5058和5086。
Al-Mg-Si合金 6A02、6061和6063。
典型牌號鋁及鋁合金化學成分和力學性能,可查閱相關標準。
鋁及鋁合金的焊接工藝
鋁及鋁合金的焊接特點
(1) 鋁在空氣中及焊接時較易氧化,天生的氧化鋁(Al2O3)熔點高、非常穩定,不易往除。阻礙母材的熔化和熔合,氧化膜的比重大,不易浮出表面,易天生夾渣、未熔合、未焊透等缺欠。鋁材的表面氧化膜和吸附大量的水分,易使焊縫產生氣孔。焊接前應采用化學或機械方法進行嚴格表面清理,清除其表面氧化膜。在焊接過程加強保護,防止其氧化。鎢極氬弧焊時,選用交流電源,通過“陰極清理”作用,往除氧化膜。氣焊時,采用往除氧化膜的焊劑。在厚板焊接時,可加大焊接熱量,例如,氦弧熱量大,利用氦氣或氬氦混合氣體保護,或者采用大規范的熔化較氣體保護焊,在直流正接情況下,可不需要“陰極清理”。
(2)鋁及鋁合金的熱導率和比熱容均約為碳素鋼和低合金鋼的兩倍多。鋁的熱導率則是奧氏體不銹鋼的十幾倍。在焊接過程中,大量的熱量能被迅速傳導到基體金屬內部,因而焊接鋁及鋁合金時,能量除消耗于熔化金屬熔池外,還要有更多的熱量無謂消耗于金屬其他部位,這種無用能量的消耗要比鋼的焊接更為明顯,為了獲得高質量的焊接接頭,應當盡量采用能量集中、功率大的能源,有時也可采用預熱等工藝措施。
(3)鋁及鋁合金的線膨脹系數約為碳素鋼和低合金鋼的兩倍。鋁凝固時的體積收縮率較大,焊件的變形和應力較大,因此,需采取預防焊接變形的措施。鋁焊接熔池凝固時輕易產生縮孔、縮松、熱裂紋及較高的內應力。生產中可采用調整焊絲成分與焊接工藝的措施防止熱裂紋的產生。在耐蝕性答應的情況下,可采用鋁硅合金焊絲焊接除鋁鎂合金之外的鋁合金。在鋁硅合金中含硅0.5%時熱裂傾向較大,隨著硅含量增加,合金結晶溫度范圍變小,活動性明顯進步,收縮率下降,熱裂傾向也相應減小。根據生產經驗,當含硅5%~6%時可不產生熱裂,因而采用SAlSi條(硅含量4.5%~6%)焊絲會有更好的抗裂性。
(4)鋁對光、熱的反射能力較強,固、液轉態時,沒有明顯的光彩變化,焊接操縱時判定難。高溫鋁強度很低,支撐熔池困難,輕易焊穿。
(5)鋁及鋁合金在液態能溶解大量的氫,固態幾乎不溶解氫。在焊接熔池凝固和快速冷卻的過程中,氫來不及溢出,較易形成氫氣孔。弧柱氣氛中的水分、焊接材料及母材表面氧化膜吸附的水分,都是焊縫中氫氣的重要來源。因此,對氫的來源要嚴格控制,以防止氣孔的形成。
(6)合金元素易蒸發、燒損,使焊縫性能下降。
(7)母材基體金屬如為變形強化或固溶時效強化時,焊接熱會使熱影響區的強度下降。
(8) 鋁為面心立方晶格,沒有同素異構體,加熱與冷卻過程中沒有相變,焊縫晶粒易粗大,不能通過相變來細化晶粒。
一、鋁及鋁合金的分類
鋁具有良好的導電性、導熱性,其密度小,質量輕,塑性好。
在純鋁中加入各種合金元素而成的鋁合金,強度顯著提高。
1、工業純鋁
純鋁的牌號有1070A(L1)、1060A(L2)、1050A(L3)以及1A85(LG1)、1A90(LG2)、1A99(LG5),其中的雜質主要是鐵和硅,隨雜質含量的增加,強度增加,塑性、導電性和耐蝕性下降。
2、鋁合金
在純鋁中加入少量合金元素能大大改善鋁的各項性能。Cu、Mg、Mn能提高強度,Ti能細化晶粒,Mg能抗海水腐蝕,Ni能提高耐熱性。
鋁合金分變形鋁合金和鑄造鋁合金兩大類。
變形鋁合金在加熱時能形成單相固溶體組織,能進行各種壓力加工。其又可分為非熱處理強化和熱處理強化兩類。
熱處理強化的鋁合金又可分為硬鋁合金、鍛鋁合金、超硬鋁合金。
鑄造鋁合金適宜于鑄造而不能進行壓力加工。
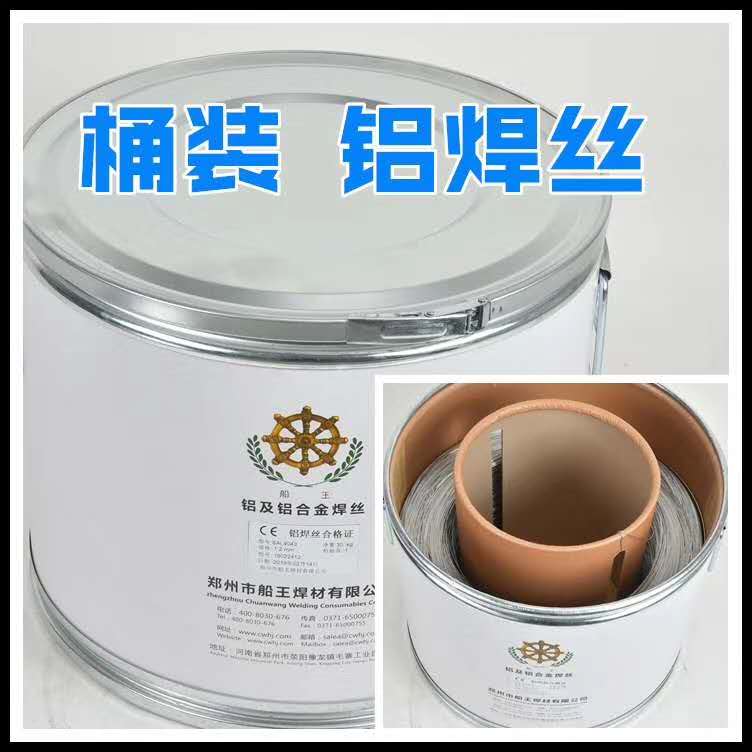
鄭州市船王焊材有限公司是專業研制生產鋁及鋁合金焊絲、不銹鋼焊絲的綜合型企業。公司生產的“船王”牌焊絲適用于航天、航空、船舶、石油化工 、**、食品包裝及建筑冶金等領域。
   公司引進高新科技生產設備,由專業**工程師參照ANSI/SW.10等國際標準,按照 ISO9001質量管理體系的要求,嚴格控制產品質量。產品已通過***歐盟環保認證,同時有我省焊接學會常年提供技術指導及焊接工藝評定,確保產品品質。
   公司注重技術與管理體制的創新,積極組織用戶、工程技術人員與高層管理人員之間的 溝通。不斷提高產品質量,致力于高技術產品。以*的生產技術,完善的質量**及售 后服務體系贏得了廣大用戶的贊譽。
   船王人恪守“追求卓越,崇尚**”的企業精神,力求向社會奉獻更多名優產品,并 將與社會各界攜手共創美好的明天!
產品價格:面議
發貨地址:河南鄭州包裝說明:不限
產品數量:9999.00 件產品規格:不限
信息編號:113621668公司編號:786329
Q Q號碼:1987867673
相關產品:鋁焊絲焊條,不銹鋼焊絲,鋁焊絲,鋁硅焊絲,鋁鎂焊絲
本頁鏈接:http://www.166lh.com/wvs113621668.html


