- 您當(dāng)前的位置:首頁(yè) > 供應(yīng)信息
> 機(jī)床產(chǎn)品網(wǎng) > 機(jī)床加工合作產(chǎn)品網(wǎng) > 機(jī)械零件加工產(chǎn)品網(wǎng) > 精密機(jī)加工廠家 加工設(shè)備精良
- 商家產(chǎn)品推薦
- 分析純--百聯(lián)環(huán)保(查看) 果殼活性炭-101果殼活性炭-百聯(lián)環(huán)保(優(yōu)質(zhì)商家) 達(dá)州龍工叉車廠家 歡迎來電垂詢 佛山聚合物抗裂抹面砂漿生產(chǎn) 省錢 省心 有保障 利辛專業(yè)KTV音響工程 歡迎來電垂詢 減速帶道路交通用品聯(lián)系方式-山東保發(fā) 優(yōu)質(zhì)水馬聯(lián)系方式-棗莊水馬聯(lián)系方式-臨沂保發(fā) 微信公眾號(hào)開發(fā)流程 點(diǎn)擊查看詳情 鶴壁速凍隧道設(shè)計(jì)安裝 點(diǎn)擊查看詳情 原裝FANUC小型加工中心廠家 小型加工中心 日本FANUC鉆攻中心 唐山混凝土道路病害薄層快速修補(bǔ)料廠家 廠家直銷 值得信賴 東莞鋁型材加工廠家 生產(chǎn)加工服務(wù)能力一流 淮南電轎鋰電池廠家 在線免費(fèi)咨詢 保山鍍鋅管加工廠 歡迎在線咨詢
- 相關(guān)公司推薦
- 上海江能電氣有限公司 東莞市恩鑫格塑膠絕緣材料有限公司 華典科技(深圳)有限公司 *鎮(zhèn)平向寨中高檔魚批發(fā)基地 小小外貿(mào)有限公司 上海塑奕裝飾材料有限公司 北京冬蟲夏草回收中心 北京鑫奧達(dá)專業(yè)拆除公司 廣東湛江 華強(qiáng)有限公司 臨澤縣金橋農(nóng)副產(chǎn)品經(jīng)濟(jì)專業(yè)合作社 滬緣皮毛貿(mào)易有限公司 桃源竹業(yè)制品廠 寧德市三冠電子有限公司 皮克軸承 小磊個(gè)體經(jīng)營(yíng) 東莞市鵬程物流有限公司 揚(yáng)州市維揚(yáng)區(qū)百特模具廠 京豐家具 天津市英特水處理設(shè)備有限公司 涿州市天達(dá)業(yè)興建材廠

東莞藝卓機(jī)械加工廠。公司主要對(duì)外自動(dòng)化設(shè)備零配件加工,精密零件批量加工,非標(biāo)零件批量加工,批量零件加工,CNC批量加工,電腦鑼批量加工。本公司具有加工中心、精密銑床、車床、平面磨床、鉆床、攻絲機(jī)、鋸床等及其它輔助設(shè)備數(shù)十臺(tái)。從事于生產(chǎn)的操作技工,都有多年的生產(chǎn)加工經(jīng)驗(yàn),接受過系統(tǒng)的專業(yè)教育。管理系統(tǒng)成熟有效,具有嚴(yán)格的質(zhì)量管理體系。本公司有專業(yè)的機(jī)加工程師,可按客戶要求進(jìn)行機(jī)械零配件的設(shè)計(jì)。精密的設(shè)備及豐富的人力資源,完整的加工能力,使本公司具有承接各種精密零件的能力。
品檢部具有各種精密量具多臺(tái),并有一批具有專業(yè)水平的質(zhì)檢員,可按客戶提供的品質(zhì)要求,把優(yōu)質(zhì)、完美的產(chǎn)品及時(shí)送到客戶手中。
公司本著“以人為本,以客為尊”的原則,竭誠(chéng)為各界客戶提供最優(yōu)質(zhì)的服務(wù)。公司承接各種精密零配件的設(shè)計(jì)、加工,代為客戶提供各種零件的表面處理。專業(yè)設(shè)計(jì)制造各種夾具、治具。
加工設(shè)備:大型龍門CNC(2500*1800)多臺(tái), 大型CNC(1600*900)多臺(tái),四軸聯(lián)動(dòng)CNC(800*500,直徑300)多臺(tái),高速CNC(600*400)多臺(tái),850CNC(800*500)多臺(tái),650CNC(600*500),普通車床多臺(tái),普通銑床多臺(tái),手搖平面磨多臺(tái),大水磨多臺(tái),線切割多臺(tái),打標(biāo)機(jī)等輔助機(jī)械加工設(shè)備。
主要檢測(cè)設(shè)備:投影儀,二次元,三次元,高度儀,千分尺,百分表,大理石平臺(tái)。
加工特點(diǎn):批量,單件,配套加工。
加工模式:按圖(按樣)加工。
檢測(cè)設(shè)備:投影儀、內(nèi)/外徑千分尺、萬(wàn)能角度尺、高度尺、止/通規(guī)等。
加工精度:±0.01mm,同心度⊙0.005mm;平行度∥0.003mm;垂直度⊥0.003mm
品質(zhì)控制:產(chǎn)品品質(zhì)穩(wěn)定、服務(wù)品質(zhì)優(yōu)良、客戶意愿滿足。
出貨標(biāo)準(zhǔn):a,滿足圖紙要求;b,滿足客戶常規(guī)要求;c,滿足出貨標(biāo)準(zhǔn)。
常加工的原材料:SUS303/304/316/316L、A5052、AL6061、AL6063、AL7075、LY12、65Mn、Cr12、40CrMo、45#、Q275、ST12.03、SS2331、SS1994-04、AISI12L14、Y15、電木、POM賽鋼、尼龍、鐵氟龍、亞克力等等。
常包含的表面處理:陽(yáng)極氧化、鍍鉻、鍍鎳、鍍鋅(黑鋅)、發(fā)黑、電拋光、鈍化、鍍鈦、噴粉、電泳等。
常使用的熱處理:真空淬火、鹽浴式氮化處理、滲氮、滲碳、碳氮共滲、高周波燒入、浸炭燒入、調(diào)質(zhì)等。
機(jī)械加工中哪些因素會(huì)造成工件變形
尤其在大型零件的結(jié)構(gòu)上更應(yīng)該做到結(jié)構(gòu)合理。在加工前也要對(duì)毛坯硬度、疏松等缺陷進(jìn)行嚴(yán)格控制,保證毛坯質(zhì)量,減少其帶來的工件變形。
02
工件裝夾時(shí)造成的變形
工件裝夾時(shí),首先要選擇正確的夾緊點(diǎn),然后根據(jù)夾緊點(diǎn)的位置選擇適當(dāng)?shù)膴A緊力。因此盡可能使夾緊點(diǎn)和支撐點(diǎn)一致,使夾緊力作用在支撐上,夾緊點(diǎn)應(yīng)盡可能靠近加工面,且選擇受力不易引起夾緊變形的位置。
當(dāng)工件上有幾個(gè)方向的夾緊力作用時(shí),要考慮夾緊力的先后順序,對(duì)于使工件與支撐接觸夾緊力應(yīng)先作用,且不易太大,對(duì)于平衡切削力的主要夾緊力,應(yīng)作用在后。
其次要增大工件與夾具的接觸面積或采用軸向夾緊力。增加零件的剛性,是解決發(fā)生夾緊變形的有效辦法,但由于薄壁類零件的形狀和結(jié)構(gòu)的特點(diǎn),導(dǎo)致其具有較低的剛性。這樣在裝夾施力的作用下,就會(huì)產(chǎn)生變形。
增大工件與夾具的接觸面積,可有效降低工件件裝夾時(shí)的變形。如在銑削加工薄壁件時(shí),大量使用彈性壓板,目的就是增加接觸零件的受力面積;在車削薄壁套的內(nèi)徑及外圓時(shí),無論是采用簡(jiǎn)單的開口過渡環(huán),還是使用彈性芯軸、整弧卡爪等,均采用的是增大工件裝夾時(shí)的接觸面積。這種方法有利于承載夾緊力,從而避免零件的變形。采用軸向夾緊力,在生產(chǎn)中也被廣泛使用,設(shè)計(jì)制作專用夾具可使夾緊力作用在端面上,可以解決由于工件壁薄,剛性較差,導(dǎo)致的工件彎曲變形。
03
工件加工時(shí)造成的變形
工件在切削過程中由于受到切削力的作用,產(chǎn)生向著受力方向的彈性形變,就是我們常說的讓刀現(xiàn)象。應(yīng)對(duì)此類變形在刀具上要采取相應(yīng)的措施,精加工時(shí)要求刀具鋒利,一方面可減少刀具與工件的摩擦所形成的阻力,另一方面可提高刀具切削工件時(shí)的散熱能力,從而減少工件上殘余的內(nèi)應(yīng)力。
例如在銑削薄壁類零件的大平面時(shí),使用單刃銑削法,刀具參數(shù)選取了較大的主偏角和較大的前角,目的就是為了減少切削阻力。由于這種刀具切削輕快,減少了薄壁類零件的變形,在生產(chǎn)中得到廣泛的應(yīng)用。
在薄壁零件的車削中,合理的刀具角度對(duì)車削時(shí)切削力的大小,車削中產(chǎn)生的熱變形、工件表面的微觀質(zhì)量都是至關(guān)重要的。刀具前角大小,決定著切削變形與刀具前角的鋒利程度。前角大,切削變形和摩擦力減小,但前角太大,會(huì)使刀具的楔角減小,刀具強(qiáng)度減弱,刀具散熱情況差,磨損加快。所以,一般車削鋼件材料的薄壁零件時(shí),用高速刀具,前角取6°~30°,用硬質(zhì)合金刀具,前角取5°~20°。
刀具的后角大,摩擦力小,切削力也相應(yīng)減小,但后角過大也會(huì)使刀具強(qiáng)度減弱。在車削薄壁零件時(shí),用高速鋼車刀,刀具后角取6°~12°,用硬質(zhì)合金刀具,后角取4°~12°,精車時(shí)取較大的后角,粗車時(shí)取較小的后角。車薄壁零件的內(nèi)外圓時(shí),取大的主偏角。正確選擇刀具是應(yīng)對(duì)工件變形的必要條件。
加工中刀具和工件摩擦產(chǎn)生的熱量也會(huì)使工件變形,因此在很多時(shí)候選擇高速切削加工。在高速切削加工中,由于切屑在較短時(shí)間內(nèi)被切除,絕大部分切削熱被切屑帶走,減少了工件的熱變形;其次,在高速加工中,由于切削層材料軟化部分的減少,也可減少零件加工的變形,有利于保證零件的尺寸、形狀精度。另外,切削液主要用來減少切削過程中的摩擦和降低切削溫度。合理使用切削液對(duì)提高刀具的耐用度和加工表面質(zhì)量、加工精度具有重要作用。因此,在加工中為防止零件變形必須合理使用充分的切削液。
切削件機(jī)械加工的常規(guī)技術(shù)要求
1.零件應(yīng)按加工工序進(jìn)行檢查、驗(yàn)收,在前道工序檢查合格后,方可轉(zhuǎn)入下道工序。
2.加工后的零件不允許有毛刺。
3.精加工后的零件擺放時(shí)不得直接放在地面上,應(yīng)采取必要的支撐、保護(hù)措施。加工面不允許有銹蛀和影響性能、壽命或外觀的磕碰、劃傷等缺陷。
4.滾壓精加工的表面,滾壓后不得有脫皮現(xiàn)象。
5.最終工序熱處理后的零件,表面不應(yīng)有氧化皮。經(jīng)過精加工的配合面、齒面不應(yīng)有退火
6.加工的螺紋表面不允許有黑皮、磕碰、亂扣和毛刺等缺陷。
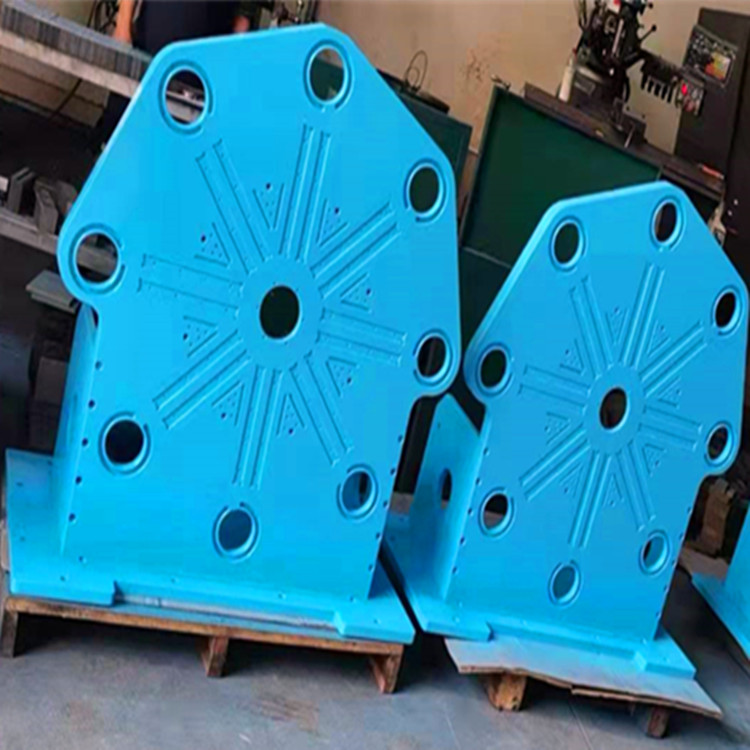
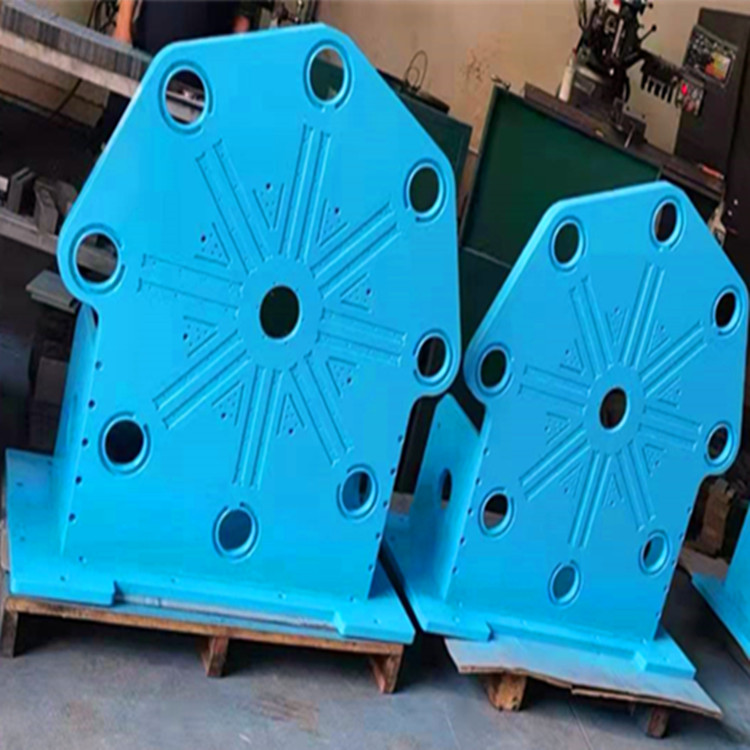
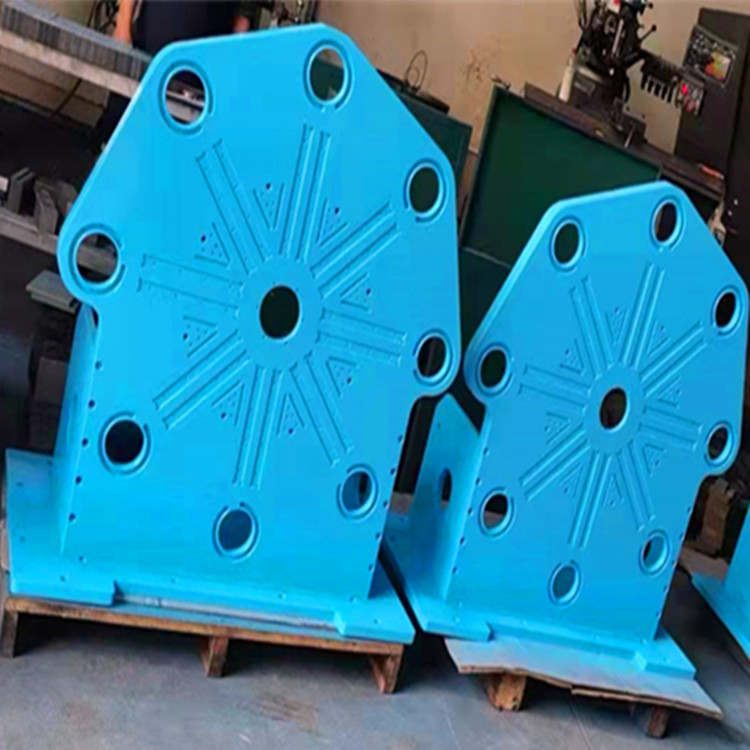
零件加工,機(jī)械零部件加工,電腦鑼批量加工,非標(biāo)零件批量加工,精密零件批量加工,自動(dòng)化設(shè)備零配件加工,大型龍門CNC加工,大型龍門電腦鑼加工,大型龍門數(shù)控加工,大型龍門加工中心對(duì)加工,大型機(jī)械零件加工,大型設(shè)備零件加工,大型非標(biāo)件機(jī)加工,大型焊接件加工。
cnc加工設(shè)備共15臺(tái)機(jī):大型龍門CNC5000*2700的1臺(tái)(有側(cè)銑頭)寬度可以做到2米7,高度可以做到1米2,2021年買的新機(jī),夠長(zhǎng)夠?qū)拤蚋呔雀撸〈笮妄堥TCNC2500*1800的一1臺(tái)(有側(cè)銑工頭);四軸1臺(tái);1580的1臺(tái)(有側(cè)銑頭);3+2的假五軸一臺(tái),850的小機(jī)10臺(tái),輔助加工設(shè)備如:車床,銑床,磨床,線割都有,加工和檢測(cè)設(shè)備很全面,配套。3軸4軸5軸都有,1米2米3米4米到5米的CNC都有,大小件都可以加工,5米以內(nèi)的都可以做,在廣東已有20多年的大型cnc機(jī)械加工經(jīng)驗(yàn)。
檢測(cè)設(shè)備:投影儀,,三次元,高度儀,千分尺,百分表,大理臺(tái)。
加工特點(diǎn):批量,單件,配套加工。 加工模式:按圖(按樣)加工。
加工精度:±0.01mm,同心度⊙0.005mm;平行度∥0.003mm;垂直度⊥0.003mm
品質(zhì)控制:產(chǎn)品品質(zhì)穩(wěn)定、服務(wù)品質(zhì)優(yōu)良、客戶意愿滿足。
出貨標(biāo)準(zhǔn):a,滿足圖紙要求;b,滿足客戶常規(guī)要求;c,滿足出貨標(biāo)準(zhǔn)。
常加工的原材料:SUS303/304/316/316L、A5052、AL6061、AL6063、AL7075、LY12、65Mn、Cr12、40CrMo、45#、Q275、ST12.03、SS2331、SS1994-04、AISI12L14、Y15、電木、POM賽鋼、尼龍、鐵氟龍、亞克力等等。 常包含的表面處理:陽(yáng)極氧化、鍍鉻、鍍鎳、鍍鋅(黑鋅)、發(fā)黑、電拋光、鈍化、鍍鈦、噴粉、電泳等。 常使用的熱處理:真空淬火、鹽浴式氮化處理、滲氮、滲碳、碳氮共滲、高周波燒入、浸炭燒入、調(diào)質(zhì)等。
適用范圍:各種非標(biāo)設(shè)備、醫(yī)療器械、電子產(chǎn)品機(jī)械、紡織機(jī)械、食品機(jī)械、印刷機(jī)械、工程機(jī)械、航天、船舶、鐵道、汽車、、民用產(chǎn)品、農(nóng)林機(jī)械、照明工業(yè)、數(shù)碼影像、設(shè)備、建筑及礦產(chǎn)工具行,覆蓋面遍布360行每個(gè)角落。
- 商家其它產(chǎn)品

潮州設(shè)備零件加工定做 加工設(shè)備精良

東莞鋁型材加工廠家 生產(chǎn)加工服務(wù)能力一流
精密機(jī)加工廠家 加工設(shè)備精良

五金零件鈑金加工 鈑金機(jī)箱 急單交貨快

數(shù)控cnc精密五金零件加工廠 加工設(shè)備精良

數(shù)控銑削加工零件 生產(chǎn)加工服務(wù)能力一流

東莞cnc零件廠 尺寸精準(zhǔn)
鋁件數(shù)控車加工 生產(chǎn)加工服務(wù)能力一流
廣東精密機(jī)械加工廠家/公司 加工質(zhì)量有保證

電腦鑼批量加工 加工設(shè)備精良

大型鉚焊件加工廠 生產(chǎn)加工服務(wù)能力一流

廣東機(jī)械零件廠家 制造工藝優(yōu)
- 關(guān)于我們 免費(fèi)注冊(cè) 服務(wù)中心 友情鏈接 聯(lián)系我們 投訴舉報(bào)
- Copyright 2004-2026 b2b168.org 免費(fèi)黃頁(yè)網(wǎng) 粵ICP備15022229號(hào)