- 您當(dāng)前的位置:首頁 > 供應(yīng)信息
> 教育產(chǎn)品網(wǎng) > 設(shè)計培訓(xùn)產(chǎn)品網(wǎng) > 模具設(shè)計培訓(xùn)產(chǎn)品網(wǎng) > 余姚PROE模具設(shè)計培訓(xùn)地址 全職工程師一對一授課
- 商家產(chǎn)品推薦
- 靜安區(qū)短租小倉庫外包支持現(xiàn)場參觀 點擊查看詳情 合肥黑臭湖泊一體化超磁分離 歡迎致電 長春磁吸門簾廠家 歡迎來電洽談 特種養(yǎng)殖圈舍消毒噴霧機(jī) 免費咨詢 靜安服裝小倉庫外包一站式倉配 聯(lián)系我們獲取更多資料 萬里客運(yùn)-鄭州到蘭州大巴車-臥鋪專車專線 遼源發(fā)電機(jī)出租租賃 租賃成本低 鄭州玻璃鋼化糞池安裝圖片價格 溫馨/鄭州到宿遷 的大巴車/速捷快客車直達(dá)車 洗煤廠原料車間除塵系統(tǒng)促銷 歡迎在線咨詢 建材城微霧降溫公司 點擊查看詳情 公司注冊費用 快速
- 相關(guān)公司推薦
- 延平區(qū)凱利飼料經(jīng)營部 河南捷成環(huán)保設(shè)備有限公司 延平區(qū)凱利飼料經(jīng)營部 今古云電子商務(wù)有限公司 環(huán)球工業(yè)機(jī)械(東莞)有限公司 中新優(yōu)恩(北京)科技有限公司 北京科立斯科技有限公司 湖北卓創(chuàng)清潔燃料制造有限公司 廣州鑫寶軟件科技有限公司 零點化工(廣州)有限公司 深圳市鴻瑞泰電子有限公司 長沙市神州仿真模型有限公司 諸城市玖興畜牧設(shè)備有限公司 菏澤開發(fā)區(qū)億航潤滑油有限公司 梁山魯順掛車有限公司 北京正坤泰業(yè)科技發(fā)展有限公司 長沙蘇寧電器售后維修站 上海滬姜實業(yè)有限公司 鄭州中汽配大世界勝利汽車音響部 蘇州金蜘蛛登高裝飾工程有限公司 廈門辰順裕商貿(mào)有限公司

余姚舜龍模具培訓(xùn)王工講解塑膠模具設(shè)計中推出結(jié)構(gòu)注塑模設(shè)計結(jié)構(gòu)(第二課帶螺紋塑件的脫模)
塑件上的螺紋分外螺紋和內(nèi)螺紋兩種。外螺紋成形比較容易,通常是由滑塊來成形,成形 后打開滑塊,即可取出塑件,如圖5.33所示。‘A-A’也可以采用活動型環(huán)來成形外螺紋,成形后塑 件與活動型環(huán)一起由模具內(nèi)取出,然后在模外旋轉(zhuǎn)脫下活動型環(huán),得到帶外螺紋的塑件。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚數(shù)控模具編程設(shè)計培訓(xùn)科目:三維建模,產(chǎn)品設(shè)計,模具設(shè)計,加工中心雕刻機(jī)編程,數(shù)控車床,UG培訓(xùn),PORMILL培訓(xùn),CATIA培訓(xùn),ProE培訓(xùn),SolidWorks培訓(xùn),CAD培訓(xùn),PLC自動化編程,、PLC編程培訓(xùn)、智能非標(biāo)自動化機(jī)械培訓(xùn)、西門子PLC編程培訓(xùn)、三菱PLC編程培訓(xùn)、臺達(dá)PLC編程培訓(xùn)、信捷PLC編程培訓(xùn)、歐姆龍PLC編程培訓(xùn)、施耐德PLC編程培訓(xùn)、施耐德觸摸屏培訓(xùn)、維倫觸摸屏培訓(xùn)、組態(tài)王培訓(xùn)、余姚電氣自動化培訓(xùn)、余姚單片機(jī)培訓(xùn)、PLC自動化培訓(xùn),余姚PLC編程培訓(xùn)。
塑件上的內(nèi)螺紋成形時,受到模具空間的限制,因此其脫模方式較為復(fù)雜,常見的形式有:
1.活動型芯模外脫螺紋余姚數(shù)控模具編程設(shè)計培訓(xùn)
成形螺紋塑件時,先將活動型芯放入模內(nèi),成形后將塑件與活動型芯一起從模內(nèi)取出,再 旋轉(zhuǎn)脫出活動型芯,得到帶內(nèi)螺紋的塑件。B-B;這種脫模方式結(jié)構(gòu)簡單,但生產(chǎn)效率低,操作工人 勞動強(qiáng)度大,只適用于小批量生產(chǎn)。
2.強(qiáng)制脫螺紋余姚數(shù)控模具編程設(shè)計培訓(xùn)
圖5. 34為強(qiáng)制脫螺紋結(jié)構(gòu),帶有內(nèi)螺紋的塑件成形后包緊在螺紋型芯1上,推桿3在注射機(jī)推出裝置的作用下推動推桿板2,強(qiáng)制將塑件從螺紋型芯1上脫出。C-C;采用強(qiáng)制螺紋的方法 受到一定條件的限制:首先,塑件應(yīng)是聚烯烴類柔性塑料;其次,螺紋應(yīng)是半圓形粗牙螺紋,螺紋高度!小于螺紋外徑"的25%;再有,塑 件必須有足夠的厚度吸收彈性變形能。A-A
3.內(nèi)側(cè)抽脫螺紋余姚數(shù)控模具編程設(shè)計培訓(xùn)
對于一些要求不高的帶內(nèi)螺紋的塑件,可 以將內(nèi)螺紋在圓周上分為三個局部段,對應(yīng)在 模具上制成三個內(nèi)側(cè)抽滑塊成形,如圖5. 35所 示。
脫模時,推板1推動推桿2使推件板6和7推出塑件,同時使螺紋滑塊10上移,三個螺紋 滑塊沿主型芯4上的滑道向內(nèi)移動,使內(nèi)螺紋部分脫出。B-B
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
4.模內(nèi)旋轉(zhuǎn)脫螺紋余姚數(shù)控模具編程設(shè)計培訓(xùn)
許多帶內(nèi)螺紋的塑件要采用模內(nèi)旋轉(zhuǎn)的方式
脫出。使用旋轉(zhuǎn)方式脫螺紋,塑件與螺紋型芯之間要有周向的相對轉(zhuǎn)動和軸向的相對移動,因 此,螺紋塑件必須有止轉(zhuǎn)的結(jié)構(gòu),如圖5. 36所示,圖5. 36,所示是在塑件外表面設(shè)置凸楞止轉(zhuǎn); 圖5. 36b所示是在塑件內(nèi)表面設(shè)置凹槽止轉(zhuǎn);圖5. 36.所示是在塑件端面上設(shè)置凸起止轉(zhuǎn)。C-C
塑件設(shè)計培訓(xùn)課程安排
一般情況下,注射成形時嵌件與模板安裝孔的配合為H8/f8;壓縮成形時嵌件與模板安裝 孔的配合為H9/f 9。‘A-A’當(dāng)嵌件過長或呈細(xì)長桿狀時,應(yīng)在模具內(nèi)設(shè)支撐以免嵌件彎曲,但這時在 塑件上會留下孔,如圖1.33所示。
余姚數(shù)控模具編程設(shè)計培訓(xùn)科目:UG、PowerMill、PROE、CimatronE、SolidWorks、CATIA、MasterCam、精雕JDpaInt、AutoCAD、CAXa、PLC編程培訓(xùn)、智能非標(biāo)自動化機(jī)械培訓(xùn)、西門子PLC編程培訓(xùn)、三菱PLC編程培訓(xùn)、臺達(dá)PLC編程培訓(xùn)、信捷PLC編程培訓(xùn)、歐姆龍PLC編程培訓(xùn)、施耐德PLC編程培訓(xùn)、施耐德觸摸屏培訓(xùn)、維倫觸摸屏培訓(xùn)、組態(tài)王培訓(xùn)余姚電氣自動化培訓(xùn)、余姚單片機(jī)培訓(xùn)、PLC自動化培訓(xùn),余姚PLC編程培訓(xùn)。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
1.嵌件周圍的壁厚應(yīng)足夠大
由于金屬嵌件與塑件的收縮率相差較大,致使嵌件周圍的塑料存在很大的內(nèi)應(yīng)力,如果設(shè)計 不當(dāng),則會造成塑件的開裂,而保持嵌件周圍適當(dāng)?shù)乃芰蠈雍穸瓤梢詼p少塑件的開裂傾向。
對于酚醛塑料及與之相似的熱固性塑料的金屬嵌件,周圍塑料層厚度可參見表1-25。另 外,嵌件不應(yīng)帶有尖角,以減少應(yīng)力集中。B-B
熱塑性塑料注射成形時,應(yīng)將大型嵌件預(yù)熱到接近物料溫度。
對于應(yīng)力難以消除的塑料,可在嵌件周圍覆蓋一層高聚物彈性體或在成形后進(jìn)行退火。嵌 件的頂部也有足夠的塑料層厚度,否則會出現(xiàn)鼓泡或裂紋。
成形帶嵌件的塑件會降低生產(chǎn)效率,使生產(chǎn)不易實現(xiàn)自動化,因此在設(shè)計塑件時應(yīng)盡可能 避免使用嵌件。C-C
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
2.標(biāo)記符號及表面彩飾
由于裝潢或某些特殊要求,塑件上有時需要帶有文字或圖案、標(biāo)記符號及花紋(或表面彩
飾)。
標(biāo)記符號應(yīng)放在分型面的平行方向上,并有適當(dāng)?shù)男倍纫?便脫模。若標(biāo)志符號為凸形,在模具上即為凹形,加工較容易, 但標(biāo)志符號容易被磨損。若標(biāo)志符號為凹形,在模具上即為凸 起,用一般機(jī)械加工難以滿足,需要用特殊加工工藝,但凹入 標(biāo)記符號可涂印各種裝飾顏色,増?zhí)砻烙^感。‘A-A’圖1.34所示
是在 凹框內(nèi)設(shè)置凸起的標(biāo)記符號,它可把凹框制成鑲塊嵌入模具內(nèi)。 這樣既易于加工,標(biāo)記符號在使用時又不易被磨損破壞,最為 常用。
現(xiàn)在模具制造多采用電鑄成形、冷擠壓、照相化學(xué)腐蝕或 電火花等加工技術(shù)。塑件上成形的標(biāo)記符號,凸出的高度不小于0.2 mm,線條寬度不小于0.3 mm,通常以0.8 mm為宜。‘B-B’兩條線間距離不小于0.4 mm,邊框可比圖案紋高出0.3 mm以上。標(biāo)記符號的脫模斜度應(yīng)大于10。
塑件的表面彩飾可以隱蔽塑件表面在成形過程中產(chǎn)生的疵點、銀紋等缺陷,同時増加了產(chǎn) 品外觀的美感,如收音機(jī)外殼采用皮革紋裝飾。目前對某些塑件常用彩印、膠印、絲印和噴鍍 等方法進(jìn)行表面彩飾。‘C-C’
余姚舜龍培訓(xùn)課程:余姚模具設(shè)計培訓(xùn)、余姚壓鑄模具培訓(xùn)、余姚五金模具設(shè)計培訓(xùn)、余姚沖壓模具設(shè)計培訓(xùn)、余姚UG模具設(shè)計培訓(xùn)、余姚模具數(shù)培訓(xùn)、余姚塑膠模具培訓(xùn)、余姚沖壓模具培訓(xùn)、余姚模具培訓(xùn)、余姚塑膠模具培訓(xùn)、余姚壓鑄模具培訓(xùn)、余姚沖壓模具培訓(xùn)、余姚模具編程培訓(xùn)、余姚三維模具培訓(xùn)、余姚模具造型培訓(xùn)、余姚UG模具造型培、余姚UG培訓(xùn)、余姚UG編程培訓(xùn)、余姚UG設(shè)計培訓(xùn)、余姚UG造型培訓(xùn)、余姚UG數(shù)控培訓(xùn)、余姚UG建模培訓(xùn)、余姚UG三維培訓(xùn)、余姚數(shù)控編程培訓(xùn)、余姚模具數(shù)控培訓(xùn)、余姚模具編程培訓(xùn)、余姚UG數(shù)編程培訓(xùn)、余姚Pormill編程培訓(xùn)、余姚CimatronE數(shù)控培訓(xùn)、余姚數(shù)控加工中心培訓(xùn)、余姚數(shù)控車床編程培訓(xùn)、余姚模具數(shù)控培訓(xùn)、余姚數(shù)控模具培訓(xùn)、余姚模具編程培訓(xùn)、余姚模具數(shù)控培訓(xùn)、數(shù)控數(shù)控編程培訓(xùn)、余姚UG數(shù)控編程培訓(xùn)、余姚數(shù)控車床培訓(xùn)、余姚造型編程培訓(xùn)、余姚UG造型培訓(xùn)、余姚Pormill編程培訓(xùn)、余姚SolidWorks造型培訓(xùn)、余姚CimatronE造型編程培訓(xùn)、余姚模具造型編程培訓(xùn)、智能非標(biāo)自動化機(jī)械培訓(xùn)、西門子PLC編程培訓(xùn)、三菱PLC編程培訓(xùn)、臺達(dá)PLC編程培訓(xùn)、信捷PLC編程培訓(xùn)、歐姆龍PLC編程培訓(xùn)、施耐德PLC編程培訓(xùn)、施耐德觸摸屏培訓(xùn)、維倫觸摸屏培訓(xùn)、組態(tài)王培訓(xùn)。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
UG5.0數(shù)控編程培訓(xùn)一、工件分析和工藝規(guī)劃
在木例子中,將加工如圖2-1所示的岑件,鍛模模具在數(shù)控加工前必須經(jīng)過熱處理、上表面、檢驗角加工。A-A“”熱處理工藝也可以放在粗加工以后進(jìn)行,此時粗加工余量是1。5mm。具體步 可參考圖2-1所示的加工工序及主耍加工參數(shù)。具體操作步驟依序介紹如下。
二、加工步驟余姚數(shù)控模具編程設(shè)計培訓(xùn)
1。步驟1打開模型文件
(1)在UG NX軟件中單擊“打開”圖標(biāo)或者選擇“文件”一 “打開”命令,彈出“打開部 件文件”對話框,打開光盤中的chapted文件夾,選擇Ashang的文件。B-B’單擊0K按鈕或者單擊 鼠標(biāo)中鍵,即可打開該文件。打開后的文件自動進(jìn)入的是UG NX的基本環(huán)境。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
步驟2進(jìn)入加工模塊,并選擇加工環(huán)境單擊“開始,選擇子選項中的“加工”選項,由于該工件的主模型是第—次 進(jìn)入加工環(huán)境,系統(tǒng)會自動彈出如圖2-2所示的“加工環(huán)境”對話框,在CAM設(shè)置中選擇 mill-planar (平面銑),單擊“初始化”按鈕進(jìn)入加工模塊。C-C
(2)在該“創(chuàng)建程序”對話框中。馱認(rèn)的位置程序是“NC-PROGRAM”。默認(rèn)的程序名稱 是“PROGRAMJ”,可以在此改寫名稱,并單擊“確定”按鈕,即可以完成此加工程序節(jié)點的創(chuàng)建。A-A
但在多數(shù)的數(shù)控加工中,無須創(chuàng)珪新的程序節(jié)點,采取默認(rèn)的設(shè)1:就可以滿足加工的效果。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
2。創(chuàng)攰刀具父節(jié)點組余姚數(shù)控模具編程設(shè)計培訓(xùn)
(1)在工具條快徒圖標(biāo)中。單擊“創(chuàng)建刀具”圖標(biāo)系統(tǒng)會自動彈出如圖24所示的 “創(chuàng)建刀具”對話框。B-B
(2)在該“創(chuàng)建刀具”對話框中,指定類型mil〗-contour,選擇刀具子類型Mill (銑刀 默認(rèn)的位置刀具是“GENERIC-MACHINE”,在名稱中輸入“D63R5”,并單擊“確定’’按鈕。 系統(tǒng)會自動彈出如圖2-5所示:ing Too1-5 Parameters對話框,輸入直徑為63mm平底立銑 刀的相關(guān)尺寸參數(shù)、刀具補(bǔ)償號、刀具號等,單擊“確定”按鈕,即創(chuàng)建好第—把刀具。C-C
以上述的操作步驟依次再創(chuàng)述第二把刀具、第三把刀具、第四把刀具。刀具的相關(guān)參數(shù)設(shè)置 參照工藝表<。在“操作導(dǎo)航器”的機(jī)床視圖中,可以看到己經(jīng)創(chuàng)迷好的刀具,如圖2-6所示。
余姚舜龍數(shù)控模具設(shè)計技術(shù)培訓(xùn)塑件設(shè)計第一課1.壁厚
塑件的壁厚對塑件質(zhì)量有很大影響。壁厚過小成形時流動阻力大,大型復(fù)雜塑件就難以充 滿型腔。‘A-A’塑件壁厚的最小尺寸應(yīng)滿足以下方面要求:具有足夠的強(qiáng)度和剛度;脫模時能經(jīng)受推 出機(jī)構(gòu)的推出力而不變形;能承受裝配時的緊固力。塑件最小壁厚值隨塑料品種和塑件大小不 同而異。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚舜龍培訓(xùn)課程:UG、PowerMill、PROE、CimatronE、SolidWorks、CATIA、MasterCam、PLC編程培訓(xùn)、智能ABB機(jī)器人、余姚電氣自動化培訓(xùn)、余姚單片機(jī)培訓(xùn)、PLC自動化培訓(xùn),余姚PLC編程培訓(xùn)、智能生產(chǎn)流水線培訓(xùn)、精雕JDpaInt、AutoCAD、CAXA數(shù)控車床培訓(xùn)。
壁厚過大,不但造成原料的浪費,而且對熱固性塑料成形來說増加了模壓成形時間,并易 造成固化不完全;對熱塑性塑料則増加了冷卻時間,降低了生產(chǎn)率,另外也影響產(chǎn)品質(zhì)量,如 產(chǎn)生氣泡、縮孔、凹陷等缺陷。所以,塑件的壁厚應(yīng)有一個合理的范圍。B-B
熱塑性塑料易于成形薄壁塑件,其最小壁厚能達(dá)到0.25 mm,但一般不宜小于0.6*
0.9 mm,常取2&4 mm。熱固性塑料的小型塑件,壁厚取0.6 & 2. 5 mm,大型塑件取3. 2 & 8
mm。表1 -18為熱塑性塑件最小壁厚及推薦壁厚參考值,表1 - 19為根據(jù)外形尺寸推薦的熱 固性塑件壁厚值。C-C
同一塑件的壁厚應(yīng)盡可能一致,否則會因冷卻或固化速度不同而產(chǎn)生內(nèi)應(yīng)力,使塑件產(chǎn)生 翹曲縮孔、裂紋甚至開裂。余姚數(shù)控模具編程設(shè)計UG培訓(xùn)當(dāng)然,要求塑件各處壁厚完全一致也是不可能的。因此,為了使壁 厚盡量一致,在可能的情況下常常將壁厚的部分挖空。如果在結(jié)構(gòu)上要求具有不同的壁厚時, 壁厚之比不應(yīng)超過3<1,且不同壁厚應(yīng)采用適當(dāng)?shù)男揎棸霃绞贡诤癫糠志徛^渡。表1-20為 改變壁厚的典型實例。
2.加強(qiáng)筋余姚數(shù)控模具編程設(shè)計UG培訓(xùn)
加強(qiáng)筋的主要作用是在不増加壁厚的情況下,加強(qiáng) 塑件的強(qiáng)度和剛度,避免塑件翹曲變形。此外,合理布 置加強(qiáng)筋還可以改善充模流動性,減少塑件內(nèi)應(yīng)力,避 免氣孔、縮孔和凹陷等缺陷。B-B
加強(qiáng)筋的形狀尺寸如圖1. 17所示。
若塑件壁厚為余姚數(shù)控模具編程設(shè)計UG培訓(xùn)
!,則加強(qiáng)筋高度! = (1 + 3 )!,筋條寬"=(—1)!,筋 根過渡圓角# = ( "^)!,收縮角"=2。~5°,筋端部
(1)加強(qiáng)筋的厚度應(yīng)小于塑件厚度,并與壁用圓弧過渡;
(2)加強(qiáng)筋端面高度不應(yīng)超過塑件高度,宜低于0.5 mm以上;C-C
(3)盡量采用數(shù)個高度較矮的筋代替孤立的高筋,筋與筋間距離應(yīng)大于筋寬的兩倍;
(4)加強(qiáng)筋的設(shè)置方向除應(yīng)與受力方向一致外,還應(yīng)盡可能與熔體流動方向一致,以免 料流受到攪亂,使塑件的韌性降低。
余姚數(shù)控模具編程設(shè)計UG培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚數(shù)控模具編程設(shè)計培訓(xùn)課程:UG培訓(xùn),PORMILL培訓(xùn),CimatronE培訓(xùn),ProE培訓(xùn),CATIA培訓(xùn),SolidWorks培訓(xùn),產(chǎn)品設(shè)計,模具設(shè)計,加工中心,雕刻機(jī),高速機(jī)編程,數(shù)控車床培訓(xùn),PLC自動化編程,、PLC編程培訓(xùn)、智能非標(biāo)自動化機(jī)械培訓(xùn)、西門子PLC編程培訓(xùn)、三菱PLC編程培訓(xùn)、臺達(dá)PLC編程培訓(xùn)、信捷PLC編程培訓(xùn)、歐姆龍PLC編程培訓(xùn)、施耐德PLC編程培訓(xùn)、施耐德觸摸屏培訓(xùn)、維倫觸摸屏培訓(xùn)、組態(tài)王培訓(xùn)余姚電氣自動化培訓(xùn)、余姚單片機(jī)培訓(xùn)、PLC自動化培訓(xùn),余姚PLC編程培訓(xùn)。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
一、通過點UG NX 7.0設(shè)計知識--由點構(gòu)造曲面
通過點是指通過指定矩形點陣來創(chuàng)建自由曲面,創(chuàng)建的曲面通過所指定的點。矩形點陣的指定可以通過點構(gòu)造器在模型中選取或者創(chuàng)建,也可以事先創(chuàng)建一個點陣文件,通過指定點陣文件來創(chuàng)建曲面。A-A’選擇“插入”一“曲面”一“通過點”選項,打開“通過點”對話框,如圖7-7所示。下面分別對對話框中的含義進(jìn)行介紹。
>補(bǔ)片類型:是指生成的自由曲面是由單個組成還是多個片體組成。一般情況下盡量選用“多個”,因為多個片體能更好地與所有指定的點陣吻合,而“單個”在創(chuàng)建較復(fù)雜平面時容易失真,如圖7-8和圖7-9所示。B-B’
>沿...向封閉:是指用于指定一種封閉方式來封閉創(chuàng)建的自由曲面,共有4種方式。
“兩者皆否”表示行列都不封閉;“行”表示點陣的第一列和最后一列首尾相接;“列”表示點陣的第一行和最后一行首尾相接;“兩者都是”表示行和列都封閉。C-C’一般情況下選擇“兩者都是”會形成實體而非片體,4種封閉方式的效果如圖7-10所示。
>行階次:是指在U向為自由曲面指定階次,系統(tǒng)默認(rèn)的階次是3,用戶可以根據(jù)自己的需要設(shè)置不同的行階次,但必須注意一點,行數(shù)要比階次至少大1,例如一行階次。A-A
列階次:列階次是指在V向為自由曲面指定階次,系統(tǒng)默認(rèn)的階次是3,用戶可以根據(jù)自己的需要設(shè)置不同的列階次,同樣列數(shù)比列階次至少大1。為3,行數(shù)就必須大于或等于4。B-B
設(shè)置完上述4個參數(shù)后,可以單擊“文件中的點”按鈕,通過指定點數(shù)據(jù)文件來創(chuàng)建曲面,也可以直接單擊“確定”按鈕,打開“過點”對話框,其中前面3項都是用于指定模型中已存在的點,而最后一項“點構(gòu)造器”用于在模型中構(gòu)造點來作為通過點,選擇完畢后單擊“確定”按鈕即可創(chuàng)建出相應(yīng)的自由曲面。D-D
二、從極點余姚數(shù)控模具編程設(shè)計培訓(xùn)
從極點是指通過指定矩形點陣來創(chuàng)建自由曲面,創(chuàng)建的曲面以指定的點作為極點,矩形點陣的指定可以通過點構(gòu)造器在模型中選取或者創(chuàng)建,也可以事先創(chuàng)建一個點陣文件,通過指定點陣文件來創(chuàng)建曲面。D-D
選擇“插入”一“曲面”一“從極點”選項,打開“從極點”對話框,如圖7-11所示。其中有“補(bǔ)片類型”、“沿...向封閉”、“行階次”和“列階次”4項需要設(shè)置,其設(shè)置方法同“通過點”中相同,這里不再介紹。C-C’“通過點”和“從極點”的效果對比如圖7-12所示。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚地區(qū)培訓(xùn)課程:余姚三維建模培訓(xùn),余姚3D建模培訓(xùn),余姚高級模具培訓(xùn),余姚模具設(shè)計培訓(xùn),余姚高級模具設(shè)計培訓(xùn),余姚ug模具培訓(xùn),余姚壓鑄模具設(shè)計培訓(xùn),余姚壓鑄模具培訓(xùn),余姚模具編程培訓(xùn),余姚連續(xù)模設(shè)計培訓(xùn),余姚沖壓模具設(shè)計培訓(xùn),余姚沖壓模具培訓(xùn),余姚五金模具培訓(xùn),余姚五金模具設(shè)計培訓(xùn),余姚塑膠模具培訓(xùn),余姚塑膠模具設(shè)計培訓(xùn),余姚數(shù)控模具培訓(xùn),余姚模具數(shù)控培訓(xùn),余姚模具與數(shù)控技術(shù)培訓(xùn),余姚舜龍模具數(shù)控培訓(xùn),余姚模具培訓(xùn),余姚模具設(shè)計培訓(xùn),余姚智能模具培訓(xùn),余姚高端模具培訓(xùn),余姚高端模具設(shè)計培訓(xùn),余姚模具加工培訓(xùn),余姚模具數(shù)控加工培訓(xùn),余姚加工模具培訓(xùn),余姚設(shè)計培訓(xùn),余姚機(jī)械設(shè)計培訓(xùn)。
余姚舜龍模具培訓(xùn)UG NX模具設(shè)計設(shè)計--常用工具’講解
當(dāng)觀察或創(chuàng)建比較復(fù)雜的腔體類或軸孔類零件時,要將實體模型進(jìn)行剖切操作,去除 實體的多余部分,以便對內(nèi)部結(jié)構(gòu)觀察或進(jìn)一步操作。A-A’在UG NX中,可以利用“新建截 面”工具在工作視圖中通過假想的平面剖切實體,從而達(dá)到觀察實體內(nèi)部結(jié)構(gòu)的目的。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚舜龍培訓(xùn)課程:UG、PowerMill、PROE、CimatronE、SolidWorks、CATIA、MasterCam、PLC編程培訓(xùn)、智能ABB機(jī)器人、非標(biāo)自動化機(jī)械、智能生產(chǎn)流水線、精雕JDpaInt、AutoCAD、CAXA數(shù)控車床培訓(xùn)。
要進(jìn)行視圖截面的剖切,可單擊“視圖”工具欄中的“新建截面”訣按鈕,打開如圖3-1所示的“查看截面”對話框。B-B
一、定義截面的類型余姚數(shù)控模具編程設(shè)計培訓(xùn)課程
在“類型”下拉列表中包含3種截面類型,它們的操作步驟基本相同:先確定截面的 方位,然后確定其具體剖切的位置,最后單擊“確定”按鈕,即可完成截面定義操作,如 圖3-1所示。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
二、設(shè)置截面方位余姚數(shù)控模具編程設(shè)計培訓(xùn)課程
在“剖切平面”選項組中,可將任意一個剖切類型設(shè)置為沿指定平面執(zhí)行剖切操作, 分別單擊該選項組中的按鈕同,設(shè)置剖切截面方位效果如圖3-2所示。A-A
三、設(shè)置截面距離余姚數(shù)控模具編程設(shè)計培訓(xùn)課程
在“偏置”選項組中,根據(jù)設(shè)計需要充許使用偏置距離對實體對象進(jìn)行剖切。如圖3-3 所示為設(shè)置平面至X時偏置距離所獲得的不同效果。B-B
二、點構(gòu)造器余姚數(shù)控模具編程設(shè)計培訓(xùn)課程
在UG NX 7建模過程中,經(jīng)常需要指定一個點的位置(例如,指定直線的起點和終 點、指定圓心位置等),在這種情況下,使用“捕捉點”工具欄可以滿足捕捉要求,如果 需要的點不是上面的對象捕捉點,而是空間的點,可使用“點”對話框定義點。選擇“信 息” 一 “點”選項,打開“點”對話框,這個“點”對話框又稱之為“點構(gòu)造器”,如圖3-4所示。C-C
公益講解 UG NX 7.0設(shè)計知識--創(chuàng)建機(jī)油壺模型實例
機(jī)汕壺的形狀很不規(guī)則,如果按照常理進(jìn)行建模的話,是根本無法實現(xiàn)的。使用曲面 工具進(jìn)行創(chuàng)建會變得很簡單。A-A’創(chuàng)建本例的機(jī)油壺曲面,不僅使用到通過曲線網(wǎng)格、拉伸片體等建模方法,還將使用到一些曲面編輯工具,例如修剪、縫合等。當(dāng)曲面制作完成后, 又需要將其縫合,使其變成實體,從而制作出零件的形狀,如圖7-56所示。
余姚數(shù)控模具編程設(shè)計培訓(xùn)咨詢:188.8866.8OO6 V信: 186.O686.895O 更多培訓(xùn)課程 進(jìn) 或 了解具體課程
余姚舜龍培訓(xùn)課程:UG、PowerMill、PROE、CimatronE、SolidWorks、CATIA、MasterCam、PLC編程培訓(xùn)、智能ABB機(jī)器人、余姚電氣自動化培訓(xùn)、余姚單片機(jī)培訓(xùn)、PLC自動化培訓(xùn),余姚PLC編程培訓(xùn)、智能生產(chǎn)流水線培訓(xùn)、精雕JDpaInt、AutoCAD、CAXA數(shù)
控車床培訓(xùn)。
一、創(chuàng)建壺下身側(cè)面余姚數(shù)控模具編程設(shè)計培訓(xùn)
(1)在工具欄里單擊“草圖”圖標(biāo)骷,打開“創(chuàng)建草圖”對話框,在工作區(qū)中選擇 XC-ZC平面為草繪平面,繪制如圖7-57所示的草圖。B-B’
(2)在“特征操作”工具欄中單擊“基準(zhǔn)平面”圖標(biāo)D,打開“基準(zhǔn)平面”對話框, 在“類型”下拉列表中選擇“按某一距離”,創(chuàng)建如圖7-58所示的A、B、C、D、E平面。C-C
(3)在工作區(qū)中選擇平面A為草繪平面,繪制如圖7-59所示半徑為10的圓弧,按照 同樣的方法選擇平面B為草繪平面繪制圓弧,效果如圖7-60所示。
(4)在工作區(qū)中選擇平面C為草繪平面,繪制如圖7-61所示半後為12的圓弧,按照 同樣的方法選擇平面D和平面E為草繪平面繪制圓弧,效果如圖7-62所示。A-A’
(5)在“曲面”工具欄中單擊“通過曲線網(wǎng)格”圖標(biāo)呢,打開“通過曲線網(wǎng)格”對話框,在工作區(qū)中依次選擇圓弧曲線為主曲線,選擇步驟(1)創(chuàng)建的曲線為交叉曲線,如圖 7-63所示。
(6)在“特征操作”工具欄中單擊“基準(zhǔn)平面”圖標(biāo)□,打開“基準(zhǔn)平面”對話框, 創(chuàng)建平行于YC-ZC平面,且向XC方向移動1.75的平面F,如圖7-64所示。B-B
(7) 選擇“插入”“關(guān)聯(lián)復(fù)制”“鏡像特征”選項,打開“鏡像特征”對話框, 在工作區(qū)中選擇平面F為鏡像平面,如圖7-65所示。
二、連接壺下身曲面余姚數(shù)控模具編程設(shè)計培訓(xùn)
(1)分別以平面A為草圖平面,創(chuàng)建與壺身側(cè)面相切的藝術(shù)樣條曲線,如圖7-66所示。 按照同樣的方法創(chuàng)建3條藝術(shù)樣條,4條曲線需要創(chuàng)建4個草圖,以方便下一步驟連接曲 面的生成。
⑵在“曲面”工具欄中單擊“通過曲線網(wǎng)格”圖標(biāo)邁,打開“通過曲線網(wǎng)格”對話框,在工作區(qū)中依次選擇藝術(shù)樣條為主曲線,選擇曲面邊緣線為交叉曲線,如圖7-67所示。C-C
(3)選擇“插入”“曲面”—“有界平面”選項,打開“有界平面”對話框,在工 作區(qū)中選擇壺底面曲線,創(chuàng)建有界平面,如圖7-68所示。
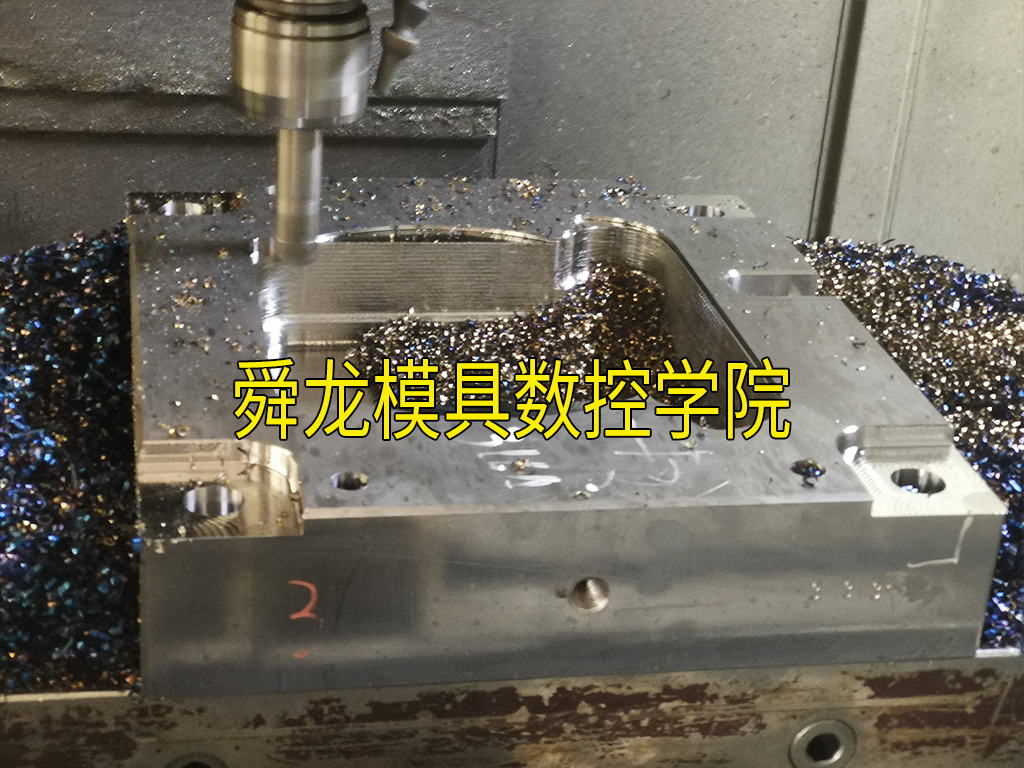

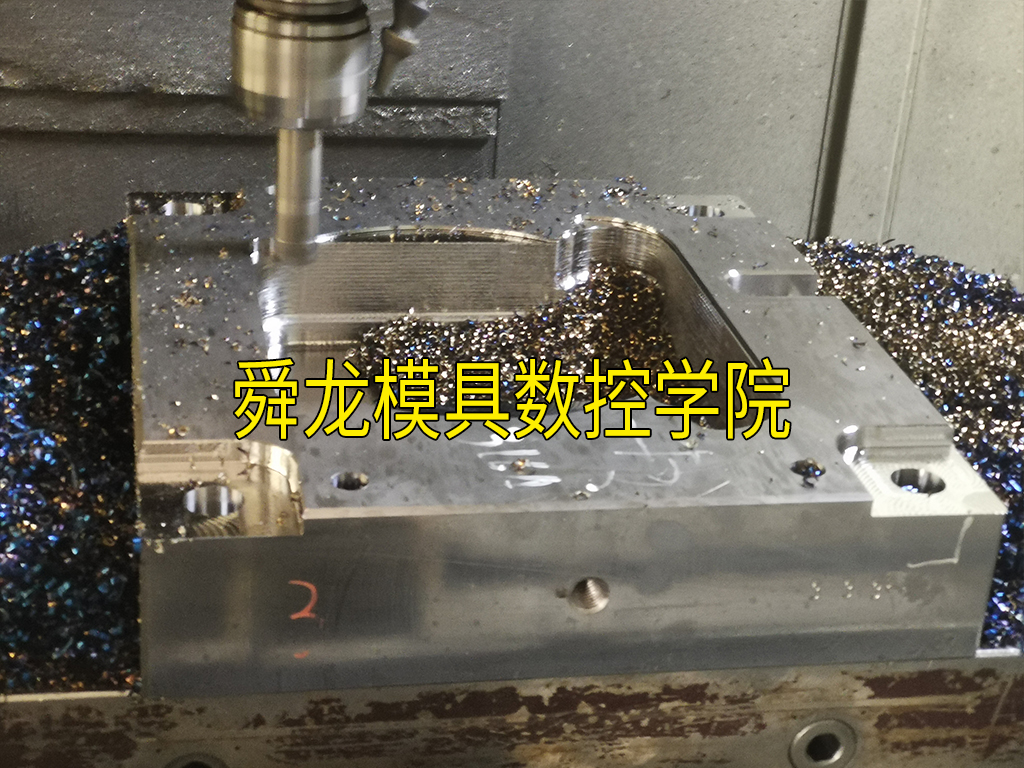

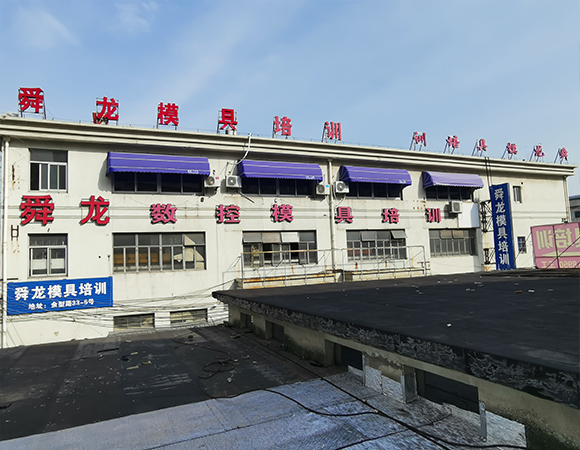
余姚舜龍模具設(shè)計數(shù)控編程培訓(xùn)成立于1998年,是一家專業(yè)的余姚UG模具設(shè)計培訓(xùn)、CNC數(shù)控編程、加工中心編程培訓(xùn)、Powermill模具數(shù)控編程培訓(xùn)、三軸四軸五軸編程、UG產(chǎn)品設(shè)計培訓(xùn)、PRO/E產(chǎn)品設(shè)計培訓(xùn)、PRO/E模具設(shè)計培訓(xùn)、SolidWorks機(jī)械設(shè)計培訓(xùn)、Cimatron數(shù)控編程培訓(xùn)、CATIA曲面設(shè)計培訓(xùn)、AutoCAD機(jī)械制圖培訓(xùn)、CAXA機(jī)械制圖培訓(xùn)。大型數(shù)控模具培訓(xùn)基地,注重從理論到實際上機(jī)操作實訓(xùn)、加工工藝講解、工廠工程師設(shè)計全流程教學(xué)的實戰(zhàn)式培訓(xùn)機(jī)構(gòu),采用工廠案例,接單模式作為上課教案,均為工廠新的圖檔、所有授課老師全程跟進(jìn)輔導(dǎo),及時解決學(xué)生上課及上機(jī)過程中的疑難問題,注重學(xué)員的動腦和動手能力.真正做到:培訓(xùn)一名,成材一名。舜龍教育以完善的培訓(xùn)體系、雄厚的師資力量、的培訓(xùn)效果被業(yè)界公認(rèn)為國內(nèi)的數(shù)控模具技術(shù)培訓(xùn)。
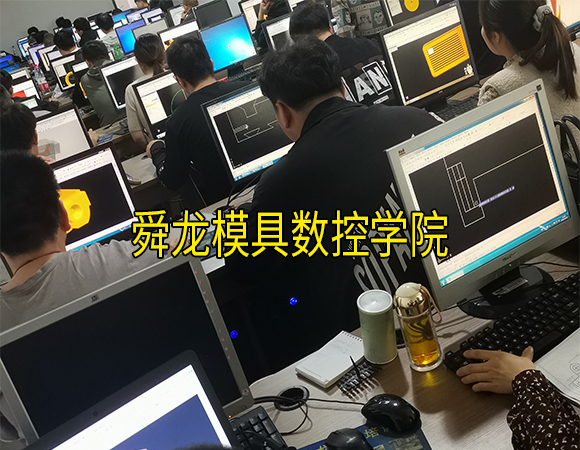
余姚舜龍模具設(shè)計數(shù)控編程培訓(xùn)實戰(zhàn)教學(xué)特色1:我們會根據(jù)每一位學(xué)員基礎(chǔ)情況為其安排工程部不同的工程師包括總工程師,一對一的作指導(dǎo),這樣大大的提高效率,學(xué)員少走彎路,達(dá)到學(xué)以致用切實掌握。
余姚舜龍模具設(shè)計數(shù)控編程培訓(xùn)實戰(zhàn)教學(xué)特色2:公司現(xiàn)擁有工程部擁有數(shù)控編程車間和模具車間,對于想學(xué)技術(shù)的人來說是個難得的機(jī)會,學(xué)徒通過“全程工廠浸泡式”學(xué)習(xí),加上工程部模具設(shè)計工程師手把手貼心傳授你經(jīng)驗和思路,讓學(xué)員輕松邁過“經(jīng)驗”的門檻。理論加實戰(zhàn)合格后根據(jù)課程頒發(fā)<工程師>或<設(shè)計師>證。
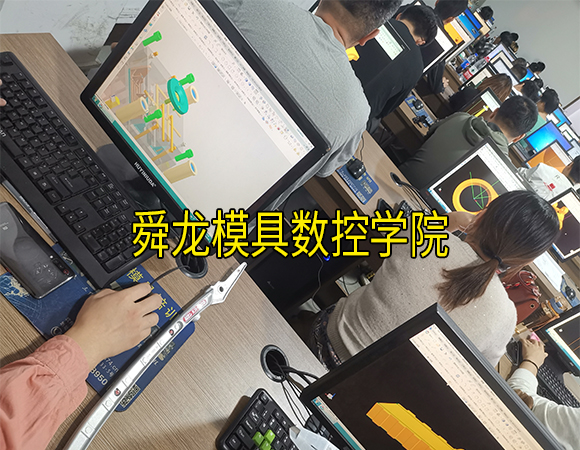
專業(yè)1:產(chǎn)品設(shè)計,模具造型,機(jī)械制圖【全程工廠式實戰(zhàn)】學(xué)完安排【*就業(yè)】
(UG,PROE,CATIA,Cimatron,SolidWorks,AutoCAD ,CAXA)學(xué)習(xí)圖紙造型+實體造型+卡尺造型+曲面設(shè)計+點造型+圖片造型+產(chǎn)品外觀結(jié)構(gòu)設(shè)計+產(chǎn)品內(nèi)部結(jié)構(gòu)設(shè)計+逆向工程+模具造型+模具工程圖紙設(shè)計+出二維工程圖紙+ISDX高級造型+抄數(shù)+圖片造型+模具分模+爆炸圖+高級復(fù)雜的曲面設(shè)計造型訣竅+多線面的拆分技巧比如 3邊 5邊 7邊面 補(bǔ)破衣等等+重新造型模塊+老工程師親自指點一學(xué)就會+函數(shù)實體造型。直到造型全部學(xué)會為止。讓徒弟最終實現(xiàn)沒有不會做的造型為止,隨便多復(fù)雜的造型都沒問題。《理論加實踐合格頒發(fā)三維設(shè)計師級證。》
專業(yè)2:模具設(shè)計,模具制造【全程工廠式實戰(zhàn)】學(xué)完安排【*就業(yè)】
(UG,PROE,Cimatron,SolidWorks,CATIA,Mastercam,PORMILL,JDpaint,AutoCAD ,CAXA)學(xué)習(xí)半自動模具分模+全自動模具分模+拔模分析+模具修改+模具結(jié)構(gòu)分析+模流分析+橡膠及吹塑模具密封+吹塑模具及橡膠模具刀口注意事項+壓鑄模具排氣+塑料料性分析+色板配比+鈑金展開+鈑金成型+鈑金排樣+全套模具工程出圖+行位模具+ 斜頂模具+滑塊模具+一模多穴+多合模具+油缸模具+斜頂模具+推板模具+水路系統(tǒng)設(shè)計+澆注系統(tǒng)設(shè)計+頂出系統(tǒng)設(shè)計+電脈沖線切割出圖+取電極銅公+2D和3D互轉(zhuǎn)+模具爆炸圖,不管是 (鈑金模具設(shè)計) (五金模具設(shè)計) (級進(jìn)模)(拉伸模)(塑料模具設(shè)計)(橡膠模具)(吹塑模具)(中空模具設(shè)計)等等都能獨立設(shè)計為止,最終讓徒弟最終實現(xiàn)沒有設(shè)計不出的模具為止。不管模具有多復(fù)雜都沒問題為止。《理論加實踐合格頒發(fā)模具工程師級證。》
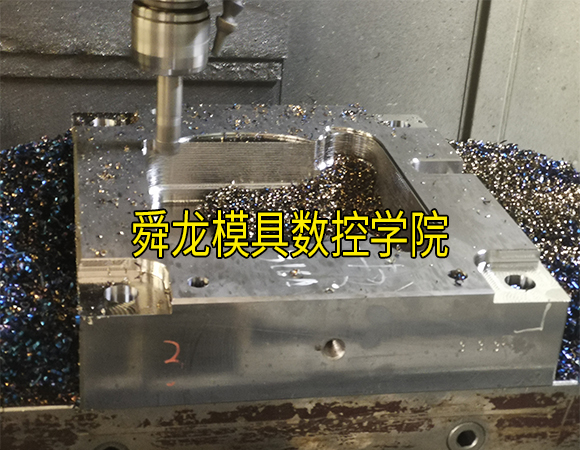
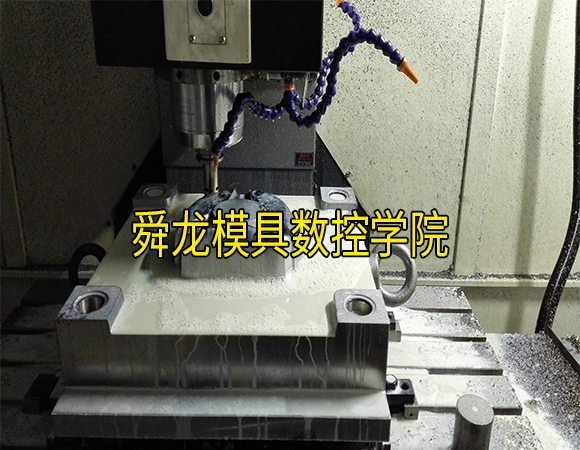
專業(yè)3:加工中心編程,雕刻機(jī)編程培訓(xùn) 【全程工廠式實戰(zhàn)】學(xué)完安排【*就業(yè)】
(UG,Cimatron,CATIA,Mastercam,PORMILL,JDpaint,AutoCAD ,CAXA)辨認(rèn)+材料辨認(rèn)+工件模具產(chǎn)品編程思路分析+各種編程技巧+各種材料吃刀量+各種使用技巧及注意事項+工件殘余量計算方法+二次開粗+各種牌子的加工中心雕刻機(jī)程序后處理+程序后處理注意事項+刀路優(yōu)化+各種成型刀的磨法+快速成型編法+塑料件 銅件 鋁件 鐵件 編程方法吃刀量等+各種模具編程方法+打表對刀分中刀路輸入實戰(zhàn)+各種材料(成型刀)磨法和夾具的設(shè)計 等2000多套案例,讓徒弟突破對各種 產(chǎn)品 工件 模具的限制,不管什么機(jī)床 什么模具 產(chǎn)品 鋁件 銅件 鐵件都能手到擒來,輕車熟路為止 看到要加工的東西在腦袋里馬上浮現(xiàn)出編程思路的條件反射為止。《理論加實踐合格頒發(fā)3D編程工程師級證。》
專業(yè)4:數(shù)控車床編程【全程工廠式實戰(zhàn)】學(xué)完安排【*就業(yè)】
(UG,Mastercam,AutoCAD ,CAXA)CNC西門子系統(tǒng),廣州數(shù)控系統(tǒng),凱恩帝系統(tǒng),法蘭克系統(tǒng)控操作面板的介紹與應(yīng)用,材料辨認(rèn)+工件產(chǎn)品編程思路分析+產(chǎn)品程序設(shè)計方法+根據(jù)來樣圖紙設(shè)計程序+數(shù)控車床G代碼M代碼的應(yīng)用+吃到量的合理計算并應(yīng)用防止爆刀+數(shù)控車床的維護(hù)與保養(yǎng)+產(chǎn)品零件加工工藝及要求+各種車床的應(yīng)用與管理+的正確安裝方法+各種數(shù)控車床的系統(tǒng)和應(yīng)用+機(jī)械識圖+材料的軟硬與程序的設(shè)計+數(shù)控車床安全操作規(guī)程500多套數(shù)控產(chǎn)品件。產(chǎn)品設(shè)計研發(fā),,等等。

專業(yè)5:機(jī)電工程師設(shè)計制造培訓(xùn)→直接教你從機(jī)械自動化設(shè)計到制造出來,學(xué)習(xí)流程→了解教你操作所有機(jī)加工設(shè)備→教你使用三維軟件設(shè)計自動化設(shè)備→自動化設(shè)備流水線設(shè)計,PLC線路板等,自動化設(shè)備常用配件,(學(xué)出后直接勝任機(jī)電工程師)
專業(yè)6:線切割編程與慢走絲編程編程【全程工廠式實戰(zhàn)】學(xué)完安排【*就業(yè)】
(UG,Mastercam,AutoCAD,CAXA)機(jī)械制圖+產(chǎn)品零件工藝圖+產(chǎn)品結(jié)構(gòu)工藝圖+線切割慢走絲編程工藝+模具結(jié)構(gòu)線切割工藝+線切割轉(zhuǎn)圖+五金模具設(shè)計+分鐘打表注意事項+工藝排序注意事項。

專業(yè)7:報考大專 本科 研究生 博士 行業(yè)技能上崗證報考 會計 幼教師 等等需要的直接聯(lián)系咨詢。溫馨提示:全國公辦學(xué)校查詢訓(xùn)網(wǎng)站《中國學(xué)信網(wǎng)》。查不到的當(dāng)心是,特此提醒,做假違法。電子注冊具有入學(xué)快、周期短、國家認(rèn)可、1OO%畢業(yè)、學(xué)習(xí)方式靈活、學(xué)習(xí)工作兩不誤等眾多優(yōu)勢,考員、評職稱、升職等等均可有效。
專業(yè)8:職業(yè)資格:由人力資源和社會保障保部頒發(fā),鑒定1-5級
模具設(shè)計師、玩具設(shè)計師、室內(nèi)裝飾設(shè)計師、照明設(shè)計師、家具設(shè)計師、包裝設(shè)計師、首飾設(shè)計師、食品檢驗工,化學(xué)檢驗工,鐘表維修工、鋼琴調(diào)律師、地毯設(shè)計師、皮具設(shè)計師、鞋類設(shè)計師、陶瓷產(chǎn)品設(shè)計師、眼鏡驗光員、眼鏡定配工、調(diào)酒師、釀酒師、品酒師、化妝品配方師等百個工種可出
- 商家其它產(chǎn)品

高端余姚UG培訓(xùn)余姚UG產(chǎn)品設(shè)計培訓(xùn) 正規(guī)培訓(xùn)機(jī)構(gòu)

余姚塑膠模具培訓(xùn)為什么大家選擇余姚舜龍 做法簡單

余姚地區(qū)SOLIDWORKS模具設(shè)計培訓(xùn)學(xué)校 小班授課

余姚造型編程培訓(xùn)|余姚數(shù)控編程培訓(xùn) 一對一實操教學(xué)
余姚PROE模具設(shè)計培訓(xùn)地址 全職工程師一對一授課

寧波余姚模具培訓(xùn)余姚UG模具設(shè)計培訓(xùn)| 短期速成
余姚市模具設(shè)計培訓(xùn)地址 可全面培訓(xùn)

浙江余姚UG培訓(xùn)供應(yīng)商 免費培訓(xùn)技術(shù)

余姚模具城余姚造型編程培訓(xùn)余姚模具城 實戰(zhàn)教學(xué)-歡迎咨詢

高端余姚UG培訓(xùn)余姚UG造型編程培訓(xùn) 全新教學(xué)模式

余姚市CATIA模具設(shè)計培訓(xùn)班 全職工程師一對一授課

正宗余姚模具培訓(xùn)電話 正規(guī)培訓(xùn)機(jī)構(gòu)
- 關(guān)于我們 免費注冊 服務(wù)中心 友情鏈接 聯(lián)系我們 投訴舉報
- Copyright 2004-2026 b2b168.org 免費黃頁網(wǎng) 粵ICP備15022229號