
2 熱處理加工后容易產生變形問題
對于薄片類的機械零件,由于其長徑非常大,在對其進行熱處理后容易出現草帽彎曲的狀況。一方面會出現中間鼓出的現象,平面偏差增大,另一方面由于各種外界因素的影響,使零件產生彎曲現象。這些變形問題的產生不僅是由于熱處理后的零件內應力發生了變化,還有操作人員的專業知識不扎實,不太了解零件的結構穩定性,從而增大了零件變形的概率。
機械零件加工變形的改進措施
在實際的零件加工中,導致零件變形的因素很多。為了從根本上解決這些變形問題,操作人員需要在實際工作中認真探索這些因素,并結合工作精要,制定改進措施。
2.1 使用專用夾具,減少裝夾變形
在機械零件加工過程中,對精細化的要求非常嚴格。針對不同零件,選用不同的專用工裝,可以使零件在加工過程中不易出現位移。另外,加工前,工作人員還需要進行相應的準備工作,全面檢查固定零件,對照圖紙,檢查機械零件的位置是否正確,以減少裝夾變形。
六齒輪技術要求:
1、齒輪裝配后,齒面的接觸斑點和側隙應符合GB10095和GB11365的規定。
2、齒輪(蝸輪)基準端面與軸肩(或定位套端面)應貼合,用0.05mm塞尺檢查不入。并應保證齒輪基準端面與軸線的垂直度要求。
3、齒輪箱與蓋的結合面應接觸良好。
七軸承技術要求:
1、裝配滾動軸承允許采用機油加熱進行熱裝,油的溫度不得超過100℃。
2、軸承外圈與開式軸承座及軸承蓋的半圓孔不準有卡住現象。
3、軸承外圈與開式軸承座及軸承蓋的半圓孔應接觸良好,用涂色檢查時,與軸承座在對稱于中心線120°、與軸承蓋在對稱于中心線90°的范圍內應均勻接觸。在上述范圍內用塞尺檢查時,0.03mm的塞尺不得塞入外圈寬度的1/3。
4、軸承外圈裝配后與定位端軸承蓋端面應接觸均勻。
5、滾動軸承裝好后用手轉動應靈活、平穩。
6、上下軸瓦的結合面要緊密貼和,用0.05mm塞尺檢查不入。
7、用定位銷固定軸瓦時,應在保證瓦口面和端面與相關軸承孔的開合面和端面包持平齊狀態下鉆鉸、配銷。銷打入后不得松動。
8、球面軸承的軸承體與軸承座應均勻接觸,用涂色法檢查,其接觸不應小于70%。
9、合金軸承襯表面成黃色時不準使用,在規定的接觸角內不準有離核現象,在接觸角外的離核面積不得大于非接觸區總面積的10%。
修整加工
零件在經過熱處理后很容易出現變形問題,這就需要采取措施來保證零件的安全性能。在機械零件加工完成并自然變形后,要運用專業的工具進行修整。在對加工后的零件進行修整加工時,需要按照行業的標準要求進行,以確保零件質量,延長其使用壽命。這種方法在零件變形后進行最為有效。如果零件經過熱處理后變形,則可以在淬火之后進行回火。因為淬火之后在零件中會存在殘余奧氏體,這些物質在室溫下進而轉化為馬氏體,然后物體就會膨脹。在加工零件時要認真對待每一個細節,這樣就可以降低零件變形的概率,把握好圖紙上的設計理念,根據生產要求,使生產出來的產品符合標準,提高經濟效益和工作效率,從而確保機械零件加工的質量。
機械加工性能不僅和企業的利益相關,還和安全性相關,在給企業帶來經濟效益的同時,還可以有效降低安全事故發生的概率。因此,在零件加工過程中避免零件的變形顯得尤為重要。操作人員需要考慮各種因素都,并在加工過程中采取相應的措施預防變形的發生,以便使成品的零件能夠正常使用。為了達到這個目標,有必要分析零件加工中出現變形現象的原因,對零件變形問題找出可靠措施,以期為現代化企業戰略目標的實現打下堅實基礎。
機械零件加工技術要求匯總
一。零件的輪廓處理:
1、未注形狀公差應符合GB1184-80的要求。
2、未注長度尺寸允許偏差±0.5mm。
3、未注圓角半徑R5。
4、未注倒角均為C2。
5、銳角倒鈍。
6、銳邊倒鈍,去除毛刺飛邊。
二。零件表面處理:
1、零件加工表面上,不應有劃痕、擦傷等損傷零件表面的缺陷。
2、加工的螺紋表面不允許有黑皮、磕碰、亂扣和毛刺等缺陷。
所有需要進行涂裝的鋼鐵制件表面在涂漆前,必須將鐵銹、氧化皮、油脂、灰塵、泥土、鹽和污物等除去。
3、除銹前,先用有機溶劑、堿液、乳化劑、蒸汽等除去鋼鐵制件表面的油脂、污垢。
4、經噴丸或手工除銹的待涂表面與涂底漆的時間間隔不得多于6h。
5、鉚接件相互接觸的表面,在連接前必須涂厚度為30~40μm防銹漆。搭接邊緣應用油漆、膩子或粘接劑封閉。由于加工或焊接損壞的底漆,要重新涂裝。
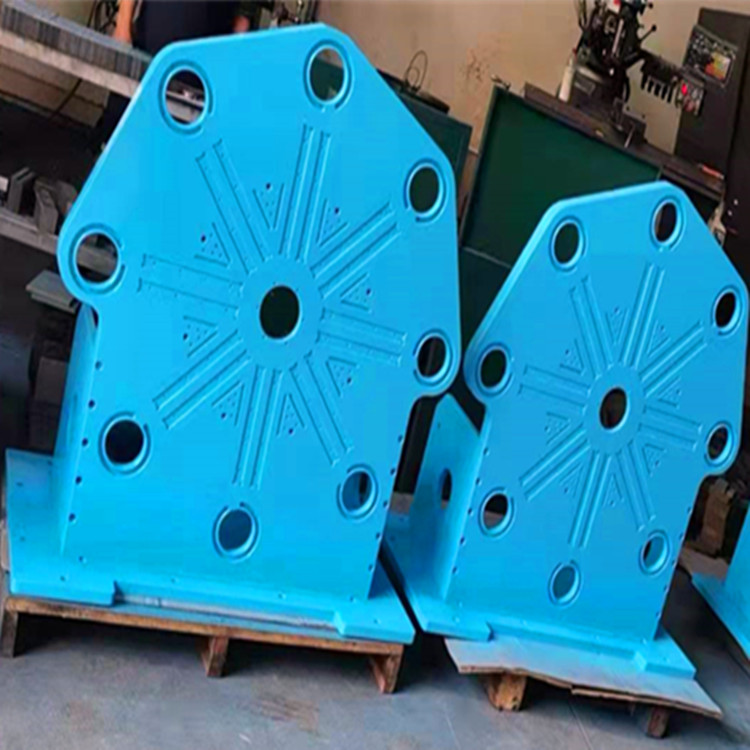
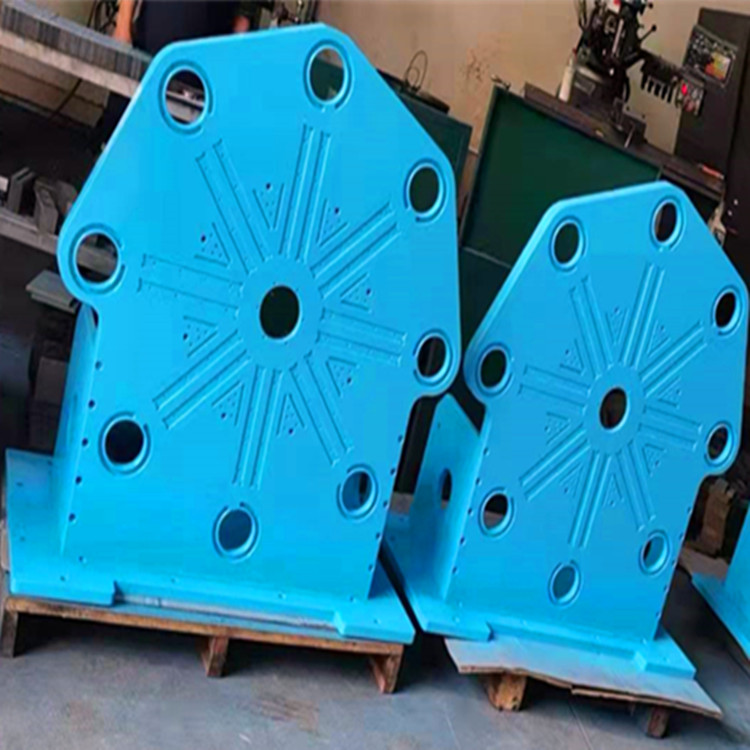
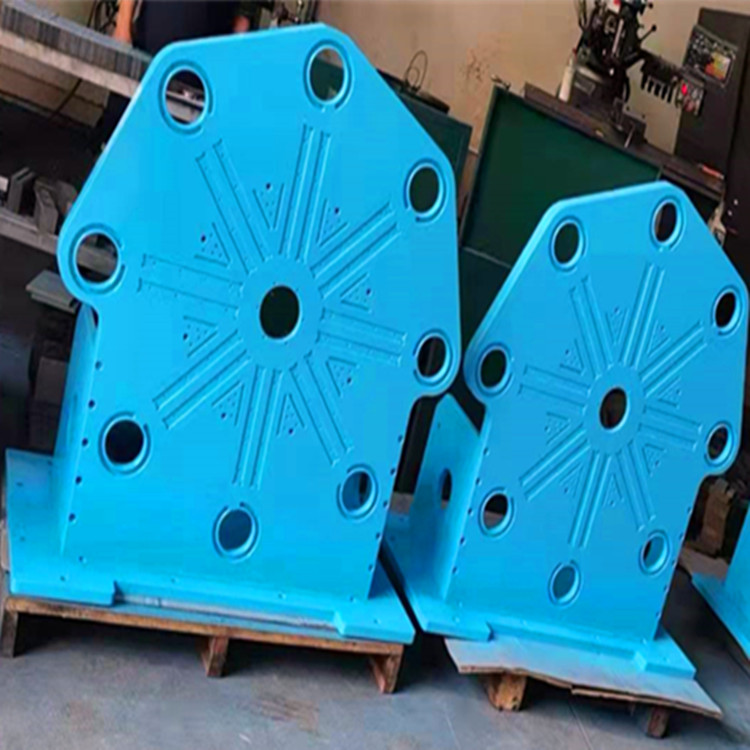
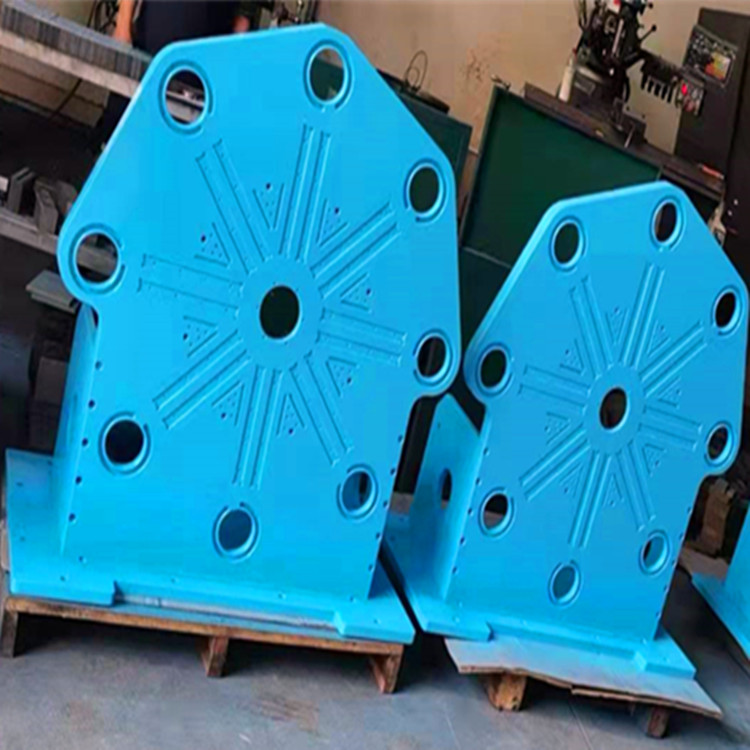
零件加工,機械零部件加工,電腦鑼批量加工,非標零件批量加工,精密零件批量加工,自動化設備零配件加工,大型龍門CNC加工,大型龍門電腦鑼加工,大型龍門數控加工,大型龍門加工中心對加工,大型機械零件加工,大型設備零件加工,大型非標件機加工,大型焊接件加工。
cnc加工設備共15臺機:大型龍門CNC5000*2700的1臺(有側銑頭)寬度可以做到2米7,高度可以做到1米2,2021年買的新機,夠長夠寬夠高精度高!大型龍門CNC2500*1800的一1臺(有側銑工頭);四軸1臺;1580的1臺(有側銑頭);3+2的假五軸一臺,850的小機10臺,輔助加工設備如:車床,銑床,磨床,線割都有,加工和檢測設備很全面,配套。3軸4軸5軸都有,1米2米3米4米到5米的CNC都有,大小件都可以加工,5米以內的都可以做,在廣東已有20多年的大型cnc機械加工經驗。
檢測設備:投影儀,,三次元,高度儀,千分尺,百分表,大理臺。
加工特點:批量,單件,配套加工。 加工模式:按圖(按樣)加工。
加工精度:±0.01mm,同心度⊙0.005mm;平行度∥0.003mm;垂直度⊥0.003mm
品質控制:產品品質穩定、服務品質優良、客戶意愿滿足。
出貨標準:a,滿足圖紙要求;b,滿足客戶常規要求;c,滿足出貨標準。
常加工的原材料:SUS303/304/316/316L、A5052、AL6061、AL6063、AL7075、LY12、65Mn、Cr12、40CrMo、45#、Q275、ST12.03、SS2331、SS1994-04、AISI12L14、Y15、電木、POM賽鋼、尼龍、鐵氟龍、亞克力等等。 常包含的表面處理:陽極氧化、鍍鉻、鍍鎳、鍍鋅(黑鋅)、發黑、電拋光、鈍化、鍍鈦、噴粉、電泳等。 常使用的熱處理:真空淬火、鹽浴式氮化處理、滲氮、滲碳、碳氮共滲、高周波燒入、浸炭燒入、調質等。
適用范圍:各種非標設備、醫療器械、電子產品機械、紡織機械、食品機械、印刷機械、工程機械、航天、船舶、鐵道、汽車、、民用產品、農林機械、照明工業、數碼影像、設備、建筑及礦產工具行,覆蓋面遍布360行每個角落。


