- 您當前的位置:首頁 > 供應信息
> 冶金產品網 > 貴金屬/半金屬產品網 > 金產品網 > 麗江桌上油壓機廠家

優勢
與傳統的沖壓工藝相比,液壓成形工藝在減輕重量、減少零件數量和模具數量、提高剛度與強度、降低生產成本等方面具有明顯的技術和經濟優勢,在工業領域尤其是汽車工業中得到了越來越多的應用。
在汽車工業及航空、航天等領域,減輕結構質量以節約運行中的能量是人們長期追求的目標,也是**制造技術發展的趨勢之一。液壓成形(hydroforming)就是為實現結構輕量化的一種**制造技術。
液壓成形也被稱為“內高壓成形”,它的基本原理是以管材作為坯料,在管材內部施加**高壓液體同時,對管坯的兩端施加軸向推力,進行補料。在兩種外力的共同作用下,管坯材料發生塑性變形,并較終與模具型腔內壁貼合,得到形狀與精度均符合技術要求的中空零件。
優點
對于空心變截面結構件,傳統的制造工藝是先沖壓成形兩個半片,然后再焊接成整體,而液壓成形則可以一次整體成形沿構件截面有變化的空心結構件。與沖壓焊接工藝相比,液壓成形技術和工藝有以下主要優點:
1. 減輕質量,節約材料。對于汽車發動機托架、散熱器支架等典型零件,液壓成形件比沖壓件減輕20%~40%;對于空心階梯軸類零件,可以減輕40%~50%的重量。
2.減少零件和模具數量,降低模具費用。液壓成形件通常只需要1套模具,而沖壓件大多需要多套模具。液壓成形的發動機托架零件由6個減少到1個,散熱器支架零件由17個減少到10個。
3. 可減少后續機械加工和組裝的焊接量。以散熱器支架為例,散熱面積增加43%,焊點由174個減少到20個,工序由13道減少到6道,生產率提高66%。
4. 提高強度與剛度,尤其是疲勞強度,如液壓成形的散熱器支架,其剛度在垂直方向可提高39%,水平方向可提高50%。
5. 降低生產成本。根據對已應用液壓成形零件的統計分析,液壓成形件的生產成本比沖壓件平均降低15%~20%,模具費用降低20%~30%。
驅動系統
液壓機的驅動系統主要有泵直接驅動和泵-蓄能器驅動兩種型式。泵直接驅動 這種驅動
驅動系統
驅動系統
系統的泵向液壓缸提供高壓工作液體,配流閥用來改變供液方向,溢流閥用來調節系統的限定壓強,同時起*溢流作用。這種驅動系統環節少,結構簡單,壓強能按所需的工作力自動增減,減少了電能消耗,但須由液壓機的較*作力和較高工作速度來決定泵及其驅動電機的容量。這種型式的驅動系統多用于中小型液壓機,也有用泵直接驅動的大型(如120000千牛)自由鍛造水壓機。
泵-蓄能器驅動 在這種驅動系統中有一個或一組蓄能器。當泵所供給的高壓工作液有余量時,由蓄能器儲存;而當供給量不足于需要時,便由蓄能器補充供給。采用這種系統可以按高壓工作液的平均用量選用泵和電動機的容量,但因為工作液的壓強是恒定的,電能消耗量較大,并且系統的環節多,結構比較復雜。這種驅動系統多用于大型液壓機,或者用一套驅動系統驅動數臺液壓機。
結構型式
按作用力的方向區分,液壓機有立式和臥式兩種。多數液壓機為立式,擠壓用液
結構
結構
壓機則多用臥式。按結構型式分,液壓機有雙柱、四柱、八柱、焊接框架和多層鋼帶纏繞框架等型式,中、小型立式液壓機還有用C型架式的。C型架式液壓機三面敞開,操作方便,但剛性差。沖壓用的焊接框架式液壓機剛性好,前后敞開,但左右封閉。在上傳動的立式四柱自由鍛造液壓機中,油缸固定在上梁中,柱塞與活動橫梁剛性連接,活動橫梁由立柱導向,在工作液的壓強作用下上下移動。橫梁上有可以前后移動的工作臺。在活動橫梁下和工作臺面上分別安裝上砧和下砧。工作力由上、下橫梁和立柱組成的框架承受。 采用泵-蓄能器驅動的大、中型的自由鍛水壓機常采用三個工作缸,以得到三級工作力。工作缸外還設有向上施加力的平衡缸和回程缸。
本信息由八方通助手發布,八方通AI智能發布萬條信息,***,上詞快,全自動免人工。人工智能讓你我更專注,更聚焦!
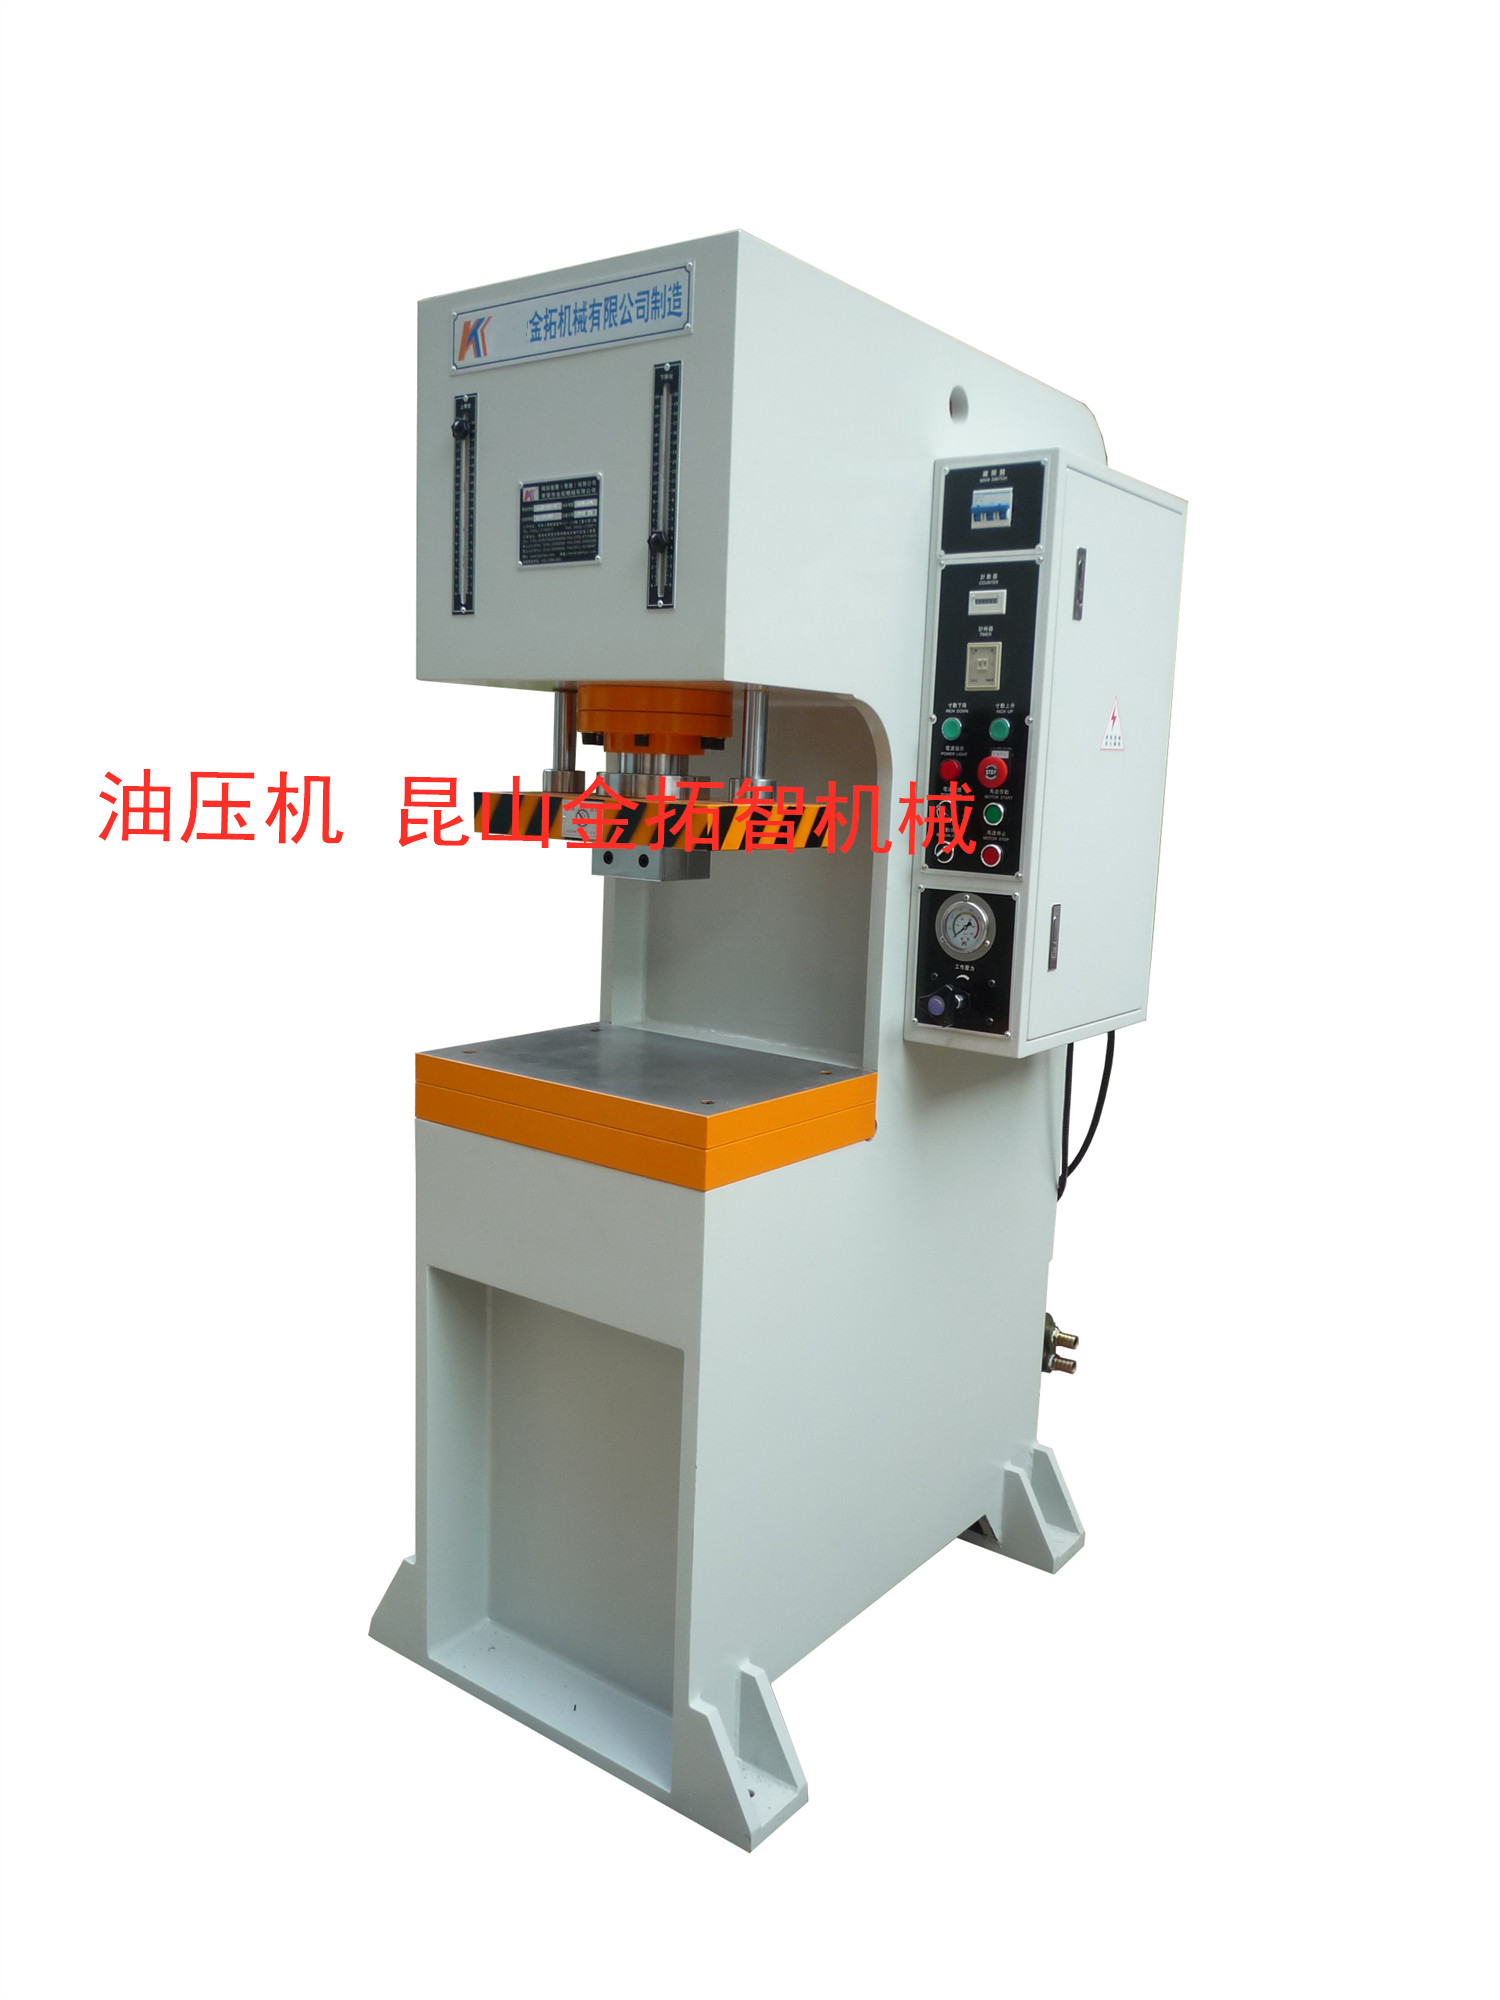

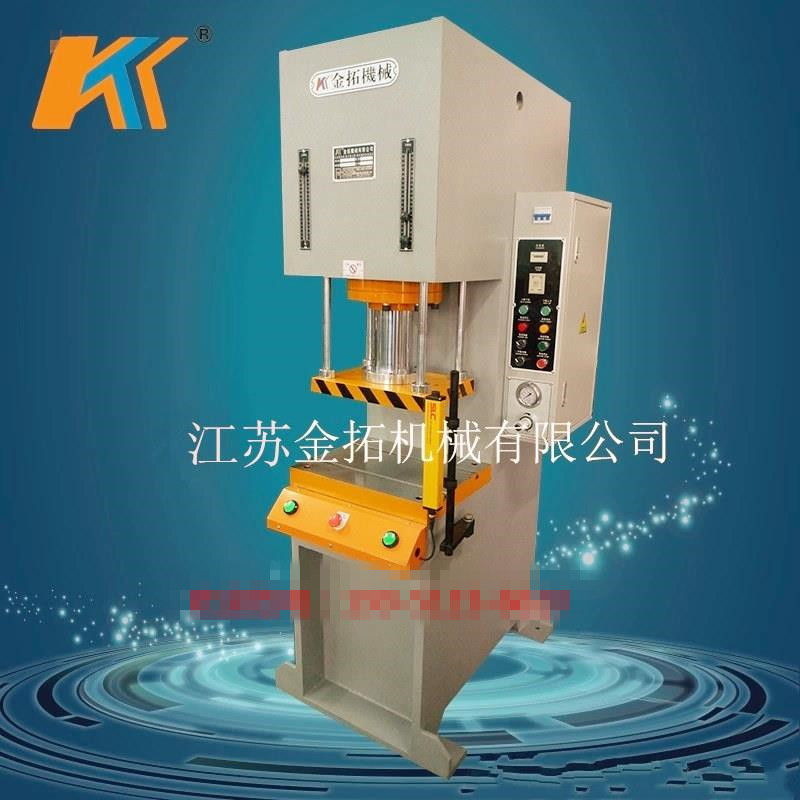
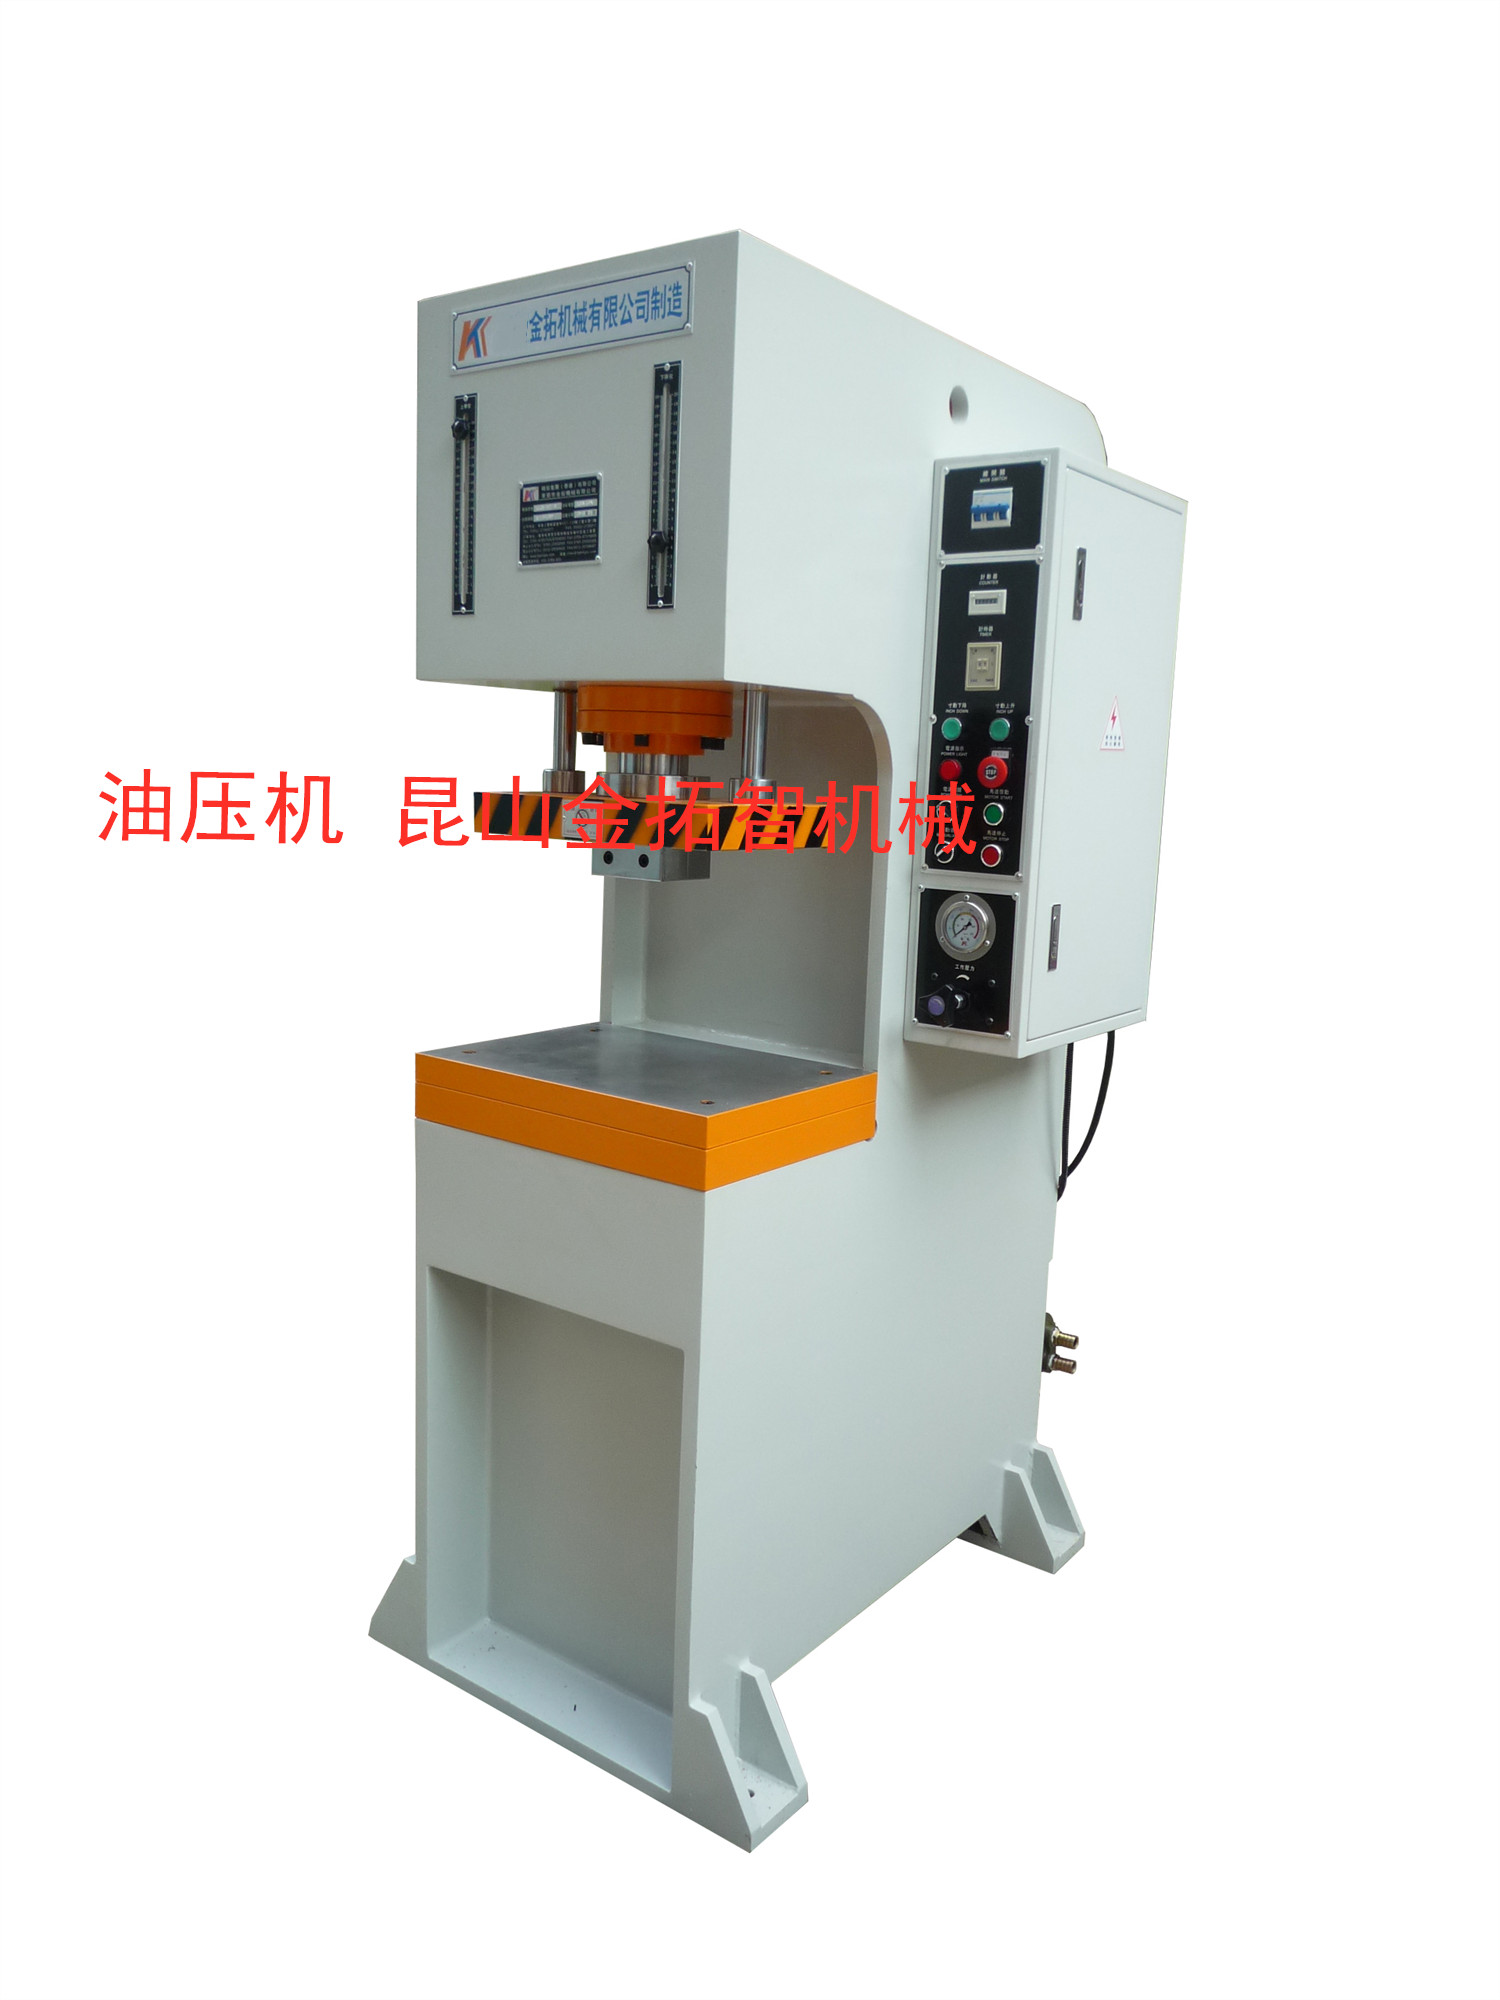
金拓機械有限公司是中國香港精拓集團子公司,**研發、制造、銷售“金拓”牌**伺服數控、液壓機械的精工制造廠。公司位于珠三角制造業名城-東莞.鳳崗鎮,地理位置毗鄰廣深惠,交通十分便利。公司生產規模龐大,匯聚了行業內的**技術**,一批高素質**服務團隊,**客戶合作后顧**。
公司主要設備配件采用施耐德、三菱、歐姆龍、士林、油研、東峰、中國香港司達行等國際**。產品規格齊全,有通用型、**型、智能、數控液壓機、C型、四柱油壓機、弓形液壓沖床、伺服壓裝機、電子壓力機、氣液壓機、熱壓機、薄膜開關鼓包機、手機中板切邊機、壓鑄件沖邊機、IC切筋機、氣動沖床、**沖床、機械手、送料機等自動化設備,適用于電子、五金、橡塑膠、家電、手機、電機、鐘表、首飾、餐具、包裝、汽車、船舶、航空等行業 (如馬達組立,軸心、軸承壓裝,變壓器成型,電器開關組立,電子、計算機零件組立,鉚合、壓合、沖孔、裁切、壓裝、整形、塑料成型,鋼管鐵板彎曲成型等)。
公司始終堅持嚴謹科學的管理模式,追求精益求精、開拓**、持續改進、*提升質量管理水平,以**的產品和良好的服務,為廣大客戶創造較大的利益。公司多年來與國內外**企業保持著友好廣泛的合作,如:比亞迪、富士康、TCL、ABB、SMC、PCH、卡士莫、臺達電子、萬和電氣、華陽集團、長盈**、捷普電子、康碩電子等,出口中國香港、閩臺、越南、印度、菲律賓、馬來西亞、日本、韓國、巴西、澳洲等地區,一致深受用戶的青睞。
金拓機械營銷范圍已涉及全國及世界市場,分別在東莞、深圳、廣州、中山、佛山、蘇州、昆山、上海、青島、北京、天津、成都、重慶、寧波、廈門等地設立營銷售后服務中心,并陸續規劃進一步的在全國各大城市中設立營銷售后服務中心。
讓世界愛上中國造,是東莞金拓機械一直矢志不渝追求的歷史使命。面對未來,任重道遠,金拓人殷切企盼廣大客戶和各界朋友一如既往的支持,真誠希望與大家精誠合作,攜手同進,共創輝煌!


