
《中華共和國化工行業標準:燈泡用氬氣》較以前版本修改了規范性引用文件;修改了技術要求;修改了檢驗方法,完善了氬氣的功用及技術方法。《中華共和國化工行業標準:燈泡用氬氣》中的標準依照GB/T 1.12009《標準化工作導則 第1部分:標準的結構和編寫》的起草規則編制
氬弧焊機是使用氬弧焊的機器,采用高壓擊穿的起弧方式。氬弧焊即鎢極惰性氣體保護弧焊,指用工業鎢或活性鎢作不熔化電極,惰性氣體(氬氣)作保護的焊接方法,簡稱TIG。一般用于6~lOmm的薄板焊接及厚板單面焊雙面成形的封底焊。常用的焊機有國產YC-150型手工鎢極氬弧焊機
折疊非熔化極氬弧焊
非熔化極氬弧焊是電弧在非熔化極(通常是鎢極)和工件之間燃燒,在焊接電弧周圍流過一種不和金屬起化學反應的惰性氣體(常用氬氣),形成一個保護氣罩,使鎢極端頭,電弧和熔池及已處于高溫的金屬不與空氣接觸,能防止氧化和吸收有害氣體。從而形成致密的焊接接頭,其力學性能非常好。
熔化極氬弧焊
焊絲通過絲輪送進,導電嘴導電,在母材與焊絲之間產生電弧,使焊絲和母材熔化,并用惰性氣體氬氣保護電弧和熔融金屬來進行焊接的。它和鎢極氬弧焊的區別:一個是焊絲作電極,并被不斷熔化填入熔池,冷凝后形成焊縫;另一個是采用保護氣體,隨著熔化極氬弧焊的技術應用,保護氣體已由單一的氬氣發展出多種混合氣體的廣泛應用,如Ar 80%+CO220%的富氬保護氣。通常前者稱為MIG,后者稱為MAG。從其操作方式看,目前應用廣的是半自動熔化極氬弧焊和富氬混合氣保護焊,其次是自動熔化極氬弧焊。
氬焊機與手弧焊機在主回路、電源、驅動電路、保護電路等方面都是相似的。但它在后者的基礎上增加了幾項控制:1、手開關控制;2、高頻高壓控制;3、增壓起弧控制。另外在輸出回路上,氬弧焊機采用負極輸出方式,輸出負極接電極針,而正極接工件。
氬弧焊的起弧采用高壓擊穿的起弧方式,先在電極針(鎢針)與工件間加以高頻高壓,擊穿氬氣,使之導電,然后供給持續的電流,保證電弧穩定。
氬弧焊機在主回路、電源、驅動電路、保護電路等方面的工作原理是與手弧焊機是相同的。在此不再多敘述,而著重介紹氬弧焊機所特有的控制功能及起弧電路功能。
手開關控制
氬弧焊機要求氬氣先來后走,而電流則后來先走(相對氣而言),這此都是通過手開關控制實現的。
由圖1知:當焊機主開關合上后,電源工作,給控制電路提供了24V的直流
圖1
圖1
電。手開關未合上時,24V直流電通過電阻R5使Q2導通,CW3525芯片的8腳經過T形濾波器(L5、C5組成,抗干擾用)對地短路,此時,CW3525處于封波狀態,電路無輸出;手開關合上時,24V直流電通過電阻R4、R8使Q1導通,Q2基極被拉低而關斷,24V直流電通過電阻R6、R7使Q3導通繼電器J3A吸合,使控制氣體供給的電磁閥工作,給焊接供氣。而8腳電位由于緩起動電阻,電容的作用緩慢增長,經過一定時間,CW3525開始工作,電路開始輸出功率。這樣,電流就較氣延時供給延時時間由緩起動動阻、容值決定)。
電磁閥為氣體供給控制器件,當繼電器J3A合上,電磁閥中的電感線圈獲得電流,產生磁能,把鐵塊吸離氣管管口,氣體通過電磁閥供給焊接。
手開關控制電路中,電感線圈L1~L4及C1、C2起到防止干擾而使手開關誤導通的作用。
1、 手開關合上時,由于Q3導通繼電器J3A吸合,電磁閥打開供氣。電源向電容C17充電。而由于熱敏電阻RT4、RT5的限流,使得手開關不到于因電流過大而損壞;
2、焊接結束,手開關斷開后,Q2導通,CW3525的8腳電位被拉低,電路停止輸出,而C17上仍充有電能,它通過R6、R7放電供給Q3導通,保持電磁閥導通延時供氣。實現了焊接對電流、氣體的控制要求。
目前為止,可以說是一種應用范圍較廣的惰性氣體。它主要應用于半導體制造工業中的焊接、電子行業、冶煉、實驗室分析等。高純氬氣的性質非常穩定,既不能燃燒,也不助燃。高純氬氣在工業和機械制造部門往往被作為焊接保護氣,防止焊接件被空氣氧化或氮化。在空氣中含有的0.932%的氬氣,沸點在氧氣、氮氣之間,在分離氧氣、氮氣的同時,將氬氣分離出來進一步提純,也可得到氬氣。氬本身無毒,但在高濃度時有窒息作用。當空氣中氬氣濃度高于33%時就有窒息的危險。當氬氣濃度超過50%時,出現嚴重,濃度達到75%以上時,能在數分鐘內。液氬可以傷皮膚,眼部接觸可引起。
注意事項:
儲存注意事項:儲存于陰涼、通風倉間內。倉溫不適宜超過30℃。遠離火種、熱源。防止陽光直射。
操作注意事項:搬運時輕裝輕卸,防止鋼瓶及附件破損。操作人員必須經過培訓,嚴格遵守危險化學品安全使用操作規程。
應急處理:建議應急處理人員戴自給正壓式呼吸器,穿一般作業工作服。盡可能切斷泄露源。合理通風,加速擴散。
這么多的小細節,你有沒有接收到?快速加深你對高純氬氣的了解。
焊接電源
下降或垂直下降特性的整流電源或弧焊發電機均可作為等離子弧焊接電源。用純氫作為離子氣時,電源空載電壓只需65-80V;用氫、氫混合氣時,空載電壓需110-120V。
大電流等離子弧都采用等離子弧,用高頻引燃非轉移弧,然后轉移成轉移弧。
30A以下的小電流微束等離子弧焊接采用混合型弧,用高頻或接觸短路回抽引弧。由于非轉移弧在非常焊接過程中不能切除,因此一般要用兩個立的電源。
氣路系統
等離子弧焊機供氣系統應能分別供給可調節離子氣、保護氣、背面保護氣。為保證引弧和熄弧處的焊接質量,離子氣可分兩路供給,其中一路可經氣閥放空,以實現離子氣流衰減控制。
控制系統
手工等離子弧焊機的控制系統比較簡單,只要能保證先通離子氣和保護氣,然后引弧即可。自動化等離子弧焊機控制系統通常由高頻發生器,小車行走。填充焊口逆進拖動電路及程控電路組成。程控電路應能滿足提前送氣、高頻引弧和轉弧、離子氣遞增、延遲行走、電流和氣流衰減熄弧。延遲停氣等控制要求。
一種新開發的用于等離子弧焊的焊矩系統,采用反極性電極和選用100~200A焊接電流可以經濟有效地焊接鋁制零件,焊接質量很好。經對各種鋁鎂合金的焊接試驗表明:在焊接2~8mm的板材時,可以使用熔入和鎖孔式焊接技術。
使用電極極性可變的鎖孔技術進行等離子弧焊,可用來焊圓周焊縫,如AlMg3管道、法蘭盤以及GK-AlSi7Mg冷鑄合金制造的形狀各異的零件,能夠進行8mm壁厚材料的無坡口對焊連接。使用新開發的氣體控制系統可以無缺陷地完成圓周焊縫的收尾焊接。由于只在鑄件一側才會產生氣孔,因此要確定鑄件熔化金屬的原子氫含量。如果鑄件熔化金屬中的氫含量低于0.3mL/100g,焊縫產生的氣孔就很少。采用此方法要修復的焊縫總長度可達39m,占整個焊縫長度的27.2%。
在研究開發現代化的電源和控制技術條件下,采用等離子弧焊技術是一種質量、經濟有效、重復性好的連接工藝。另外,通過調節電流,確保厚板等離子弧對接接頭焊接時產生鎖孔的傳感器系統、導電的熔池支撐與被焊板材絕緣,并通過帶電的車架在等離子弧穿透時測量電流,并隨之移動。
這種新的工藝與TIG焊接相比具有如下特點:
(1)采用等離子弧焊時的特定工藝優點,不僅主要表現在微型等離子弧焊的板材厚度范圍方面,而且涉及使用鎖孔技術。
應用范圍包括:表面堆焊、噴涂和焊接。通過可調頻率使用低脈沖焊接電流,等離子弧焊可以更好的方式控制電弧能量的大小,能夠通過現代控制系統可靠地同步監測各種設定值的執行情況。晶體管的焊接電源,如 AUTOTIG系列,可以地按照技術規格的規定運行。
(2)用粉末等離子弧焊焊接薄板和管道時,具有焊接速度快、熱輸入小和變形小等優點。
(3)等離子弧焊接時,鎖孔技術的優點還清楚地在板厚達10mm的材料焊接方面體現。在應用技術中,粉末等離子弧焊接具有穩固的市場地位。這種新的工藝也將會在機器人上得到應用。
具有歷史意義的個含有化學鍵的"惰性"氣體化合物誕生了,從而很好地了巴特列特的正確設想。1962年6月,巴特列特在英國Proccedings of the Chemical Society雜志上發表了一篇重要短文,正式向化學界公布了自己的實驗報告,一下震動了整個化學界。持續70年之久的關于稀有氣體在化學上完全惰性的傳統說法,首先從實踐上被了。化學家們開始改變了原來的觀念,摘掉了冠以稀有氣體頭上名不副實的"惰性"的帽子,拆除了人為的樊籬,很快形成了一個合成和研究新的稀有氣體化合物的熱潮,開辟了一個稀有氣體化學的。
認識上的障礙一旦拆除,更多的稀有氣體化合物很快被陸續合成出來。就在同年8月,柯拉森(H.H.Classen)在加熱加壓的情況下,以1∶5體積比混合氙與氟時,直接得到了XeF4,年底又制得了XeF2和XeF6。氙的氟化物的直接合成成功,更加激發了化學家合成稀有氣體化合物的熱情。在此后不長的時間內,人們相繼又合成了一系列不同價態的氙氟化合物、氙氟氧化物、氙氧酸鹽等,并對其物理化學性質、分子結構和化學鍵本質進行了廣泛的研究和探討,從而大大豐富和拓寬了稀有氣體化學的研究領域。到1963年初,關于氪和氡的一些化合物也陸續被合成出來了。至今,人們已經合成出了數以百計的稀有氣體化合物,但卻于原子序數較大的氪、氙、氡,至于原子序數較小的氦、氖、氬,仍未制得它們的化合物,但有人已從理論上預測了合成這些化合物的可能性。1963年,皮門陶(Pimentaw)等人根據HeF2的電子排布與穩定的HF-2離子相似這一點,提出了利用核反應制備HeF2的3種設想:(1)制取TF-2,再利用氚〔3H(T)〕的β衰變合成HeF2:TF-2→HeF2+β;(2)用熱中子LiF,生成HeF2;(3)直接用α粒子轟擊固態氟而產生HeF2。但毛姆等人則認為,HeF2和HF-2的電子排布雖然相似,但HF-2可以看成是一個H-跟兩個F原子作用成鍵,H-的電離能僅為22.44千焦/摩爾,而He的電離能卻高達 801.5千焦/摩爾,因此是否存在HeF2,在理論上是值得懷疑的,氦能否形成化合物,至今仍是個不解之謎。
和鎢極氫弧焊一樣,按操作方式,等離子弧焊設備可分為手工焊和自動焊兩類。手工焊設備由焊接電源、焊槍、控制電路、氣路和水路等部分組成。自動焊設備則由焊接電源、焊槍、焊接小車(或轉動夾具)、控制電路、氣路及水路等部分組成。
芬蘭赫爾辛基大學的科學家在24日出版的英國《自然》雜志上報告說,他們合成了惰性氣體元素氬的穩定化合物--氟氬化氫,分子式為HArF。這樣,6種惰性氣體元素氦、氖、氬、氪、氙和氡中,只有原子量小的氦和氖尚未被合成穩定化合物了。惰性氣體可廣泛應用于工業、、光學應用等領域,
HArF模型合成惰性氣體穩定化合物有助于科學家進一步研究惰性氣體的化學性質及其應用技術。
在惰性氣體元素的原子中,電子在各個電子層中的排列,剛好達到穩定數目。因此原子不容易失去或得到電子,也很難與其它物質發生化學反應,因此這些元素被稱為"惰性氣體元素"。
在原子量較大、電子數較多的惰性氣體原子中,外層的電子離原子核較遠,所受的束縛相對較弱。如果遇到吸引電子強的其他原子,這些外層電子會失去,從而發生化學反應。1962年,加拿大化學家合成了氙和氟的化合物。此后,氡和氪各自的化合物也出現了。
原子越小,電子所受約束越強,元素的"惰性"也越強,因此合成氦、氖和氬的化合物更加困難。赫爾辛基大學的科學家使用一種新技術,使氬與氟化氫在特定條件下發生反應,形成了氟氬化氫。它在低溫下是一種固態穩定物質,遇熱又會分解成氬和氟化氫。科學家認為,使用這種新技術,也可望分別制取出氦和氖的穩定化合物。
在加拿大工作的英國年輕化學家巴特列特(N.Bartlett)一直從事無機氟化學的研究。自1960年以來,文獻上報道了數種新的鉑族金屬氟化物,它們都是強氧化劑,其中高價鉑的氟化物六氟化鉑(PtF6)的氧化性甚至比氟還要強。巴特列特先用PtF6與等摩爾氧氣在室溫條件下混合反應,得到了一種深紅色固體,經X射線衍射分析和其他實驗確認此化合物的化學式為O2PtF6,其反應方程式為:
等離子弧有兩種工作方式。一種是"非轉移弧",
電弧在鎢與噴嘴之間燃燒,主要用於等離子噴鍍或加熱非導電材料。
另一種是"轉移弧",電弧由電高頻引弧后,電弧燃燒在鎢與工件之間,用於焊接。形成焊縫的方式有熔透式和穿孔式兩種。前一種形式的等離子弧只熔透母材,形成焊接熔池,多用于0.8~3mm厚的板材焊接;后一種形式的等離子弧只熔穿板材,形成鑰匙孔形的熔池,多用于3~12mm厚的板材焊接。此外,還有小電流的微束等離子弧焊,特別適合於0.02~1.5毫米的薄板焊接。
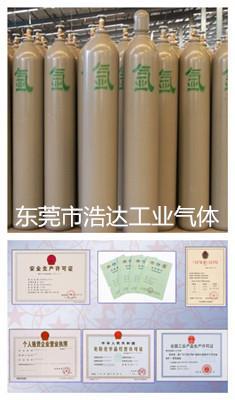
東莞市常平灝達(浩達)工業氣體經營部從事多種氣體的制備、營銷和現場服務,能根據客戶需求進體產品的研究開發,自2006年誕生以來,擁有的專業技術力量和物流服務,具有十多年氣體銷售經驗和廣泛的銷售市場。現已形成以工業特種氣體、大宗混合氣體、標準氣體、氣體管道工程等類產品和訓練有素的員工隊伍,積累了一定的氣體制造和供氣服務經驗。灝達經銷的化學工業氣體包括純度和規格,如:、氧氣、氮氣、氬氣、氦氣、氣、干冰、等;特種氣體包括純度和規格,如:、四化碳、、、、、四鹽、、、磷烷、*、、氖氣、氣、氣、、P10氬混合氣等;氣體管道服務對象,化工企業、電子半導體行業、太陽能光伏、學校、科研機構、海關、等等;還可以按客戶的要求配制混合氣,如:高純空氣、氮混合氣、氧氦混合氣、加混合氣、氬保氣、氧氬混合氣等。我們秉承“一切為了用戶”的宗旨,只要用戶的需要,都要做到使用戶滿意。對于有特殊要求的氣體配制、鋼瓶閥門或接口加工、氣體管道等按裝服務,我們都有一些長期合作的專業廠家和團隊為之服務。銷售產品廣泛應用于電子、不銹鋼、光纖光纜、太陽能電池、有色金屬、化工行業、、、玻璃及電力行業。客戶只要一個電話、一份傳真(訂單),您需要的貨物就會按照您的要求,如期而至送到您的手上!
灝達所銷售商品,質量保價格合理,具備生產和銷售。服務上乘,交貨及時,做到快速反應、及時、技術咨詢、操作培訓、客戶投訴處理,為客戶提供安全可靠的生產運行保。
產品價格:面議
發貨地址:廣東東莞包裝說明:不限
產品數量:9999.00 瓶產品規格:不限
信息編號:204300638公司編號:13577873
Q Q號碼:2804202663
相關產品:東莞氬氣公司,東莞氮氣公司
本頁鏈接:http://www.166lh.com/wvs204300638.html
- 商家產品推薦
- 四川巴中南江縣婚姻咨詢 家庭婚姻法咨詢中心 珍言情感 海口鋼格板不銹鋼 送貨上門 密封墊片 廣東佛山PE雙覆膜墊片供應 使用簡單 寧津安全標準化認證有什么要求 邯鄲治安崗亭廠家報價 戶外小區門衛值班室 山東SICK代理商GTB6-P1212 GSE6-P1111 大量庫存 上海港清酒報檢報關代理時效 來電咨詢 樂陵安全標準化認證手續有那些 秦皇島治安崗亭生產廠家 小區門衛值班室治安崗亭 秦皇島成品門衛崗亭質量好 價格優惠 定制成品移動崗亭 東莞40L氧氣廠家 純氧氣 不易溶于水 連云港電磁流量計廠商 孔板流量計批發 呼和浩特嵌入式開關供應 TS1203 安全性 量大從優 SF3-043-18.5K/15KG 臺灣士林通用變頻器 常平鎮金美高純氬氣40L 穩定性很好 碭山CCC強制性產品認證申請流程 密封墊片 食品級發泡PE瓶蓋墊片廠商 使用簡單 衡水門衛移動崗亭 吸煙室廠家 戶外可移動物業收費亭 黃山楔型流量計批發 LFX旋冀式蒸汽流量計廠商 臨邑CCC強制性產品認證所需材料 在國內想注冊海外公司需要怎么操作 離岸開戶 知識產權


