- 商家產品推薦
- 臺山市新能源汽車回收位置 可申請所有手續 陽山縣回收報廢事故車補貼 免費上門評估 鹽田區報廢車回收手續政策 兔費上門 黃埔區報廢車回收手續政策 現款結算 南昌送貨上門手工外發正規廠家 適合寶媽 在家工作 廣寧縣新能源車報廢公司 可申請所有手續 賀州可拆卸鋼筋桁架樓承板批發 1.2樓承板材厚度標準 電動汽車回收位置 高價回收 辦理汽車報廢位置 高價回收 作業手套定做 量大從優 陽山縣報廢車回收行情 兔費上門 埔田片區車報廢回收咨詢公司 免費上門評估 池州全自動超聲波焊接機 通用性強 雙頭超聲波塑焊機 南區汽車報廢回收 電話 免費上門評估 天河區收報廢車電話公司 報廢車回收利用 欽州閉口樓承板尺寸 蓬江區電動汽車回收置換 即時付款 清城區回收報廢工程車申請 一站式貼心服務 廣州勞保用品批發 量大從優 南山區報廢車回收手續 廢舊車輛回收 江門市黃標車報廢回收位置 兔費上門

超聲波焊接的原理:
基本原理是利用換能器系統使用電信號轉換為機械振動。通過高速熱磨擦,令塑膠熔合。按其方式可分為直接與傳導二種熔接方法。
在超聲波模具熔接作業中,縱使有性能多好的機器、制造多精密的模具、做出多美好的塑料產品,如果沒有正確有效率的架模技巧,那一切的努力將成空,由此可知模具架設技巧的重要性。然而模具架設技術,卻因各家生產的超聲波模具機器在設計與習性上的不同,而有所差異。雖然如此,但是超聲波模具熔接作業理論與原則卻是不變的,既然有其不變的熔接理論基礎,就有模具架設原則的共同點。
超聲波焊接是熔接熱塑性塑料制品的高科技技術,塑膠件均可使用超聲波熔接處理,而不需加溶劑、粘接劑或其它品。其優點是增加多倍生產率、降,提高產品質量及安全生產。
超聲波焊機模具又稱超聲波焊頭。超聲波焊機模具壽命取決于兩個關鍵因素:一是材料,二是工藝,詳細原因介紹如下;材料因素:超聲波焊機對金屬材料的焊接要求具有良好的柔性(傳聲過程中的機械損耗小)特性,所以超聲波焊機的焊頭是常用的材料是鋁合金或鈦臺金。但是超聲波金屬焊接所需的焊頭也具有耐磨性的特點,這就要求有較高的硬度。
在焊接時壓力不能過低也不能過高,過低的話會影響焊接的時間,使工件表面產生,從而影響質量;壓力過高會使工件破裂,界面結合的效果不理想。另外,焊接時間與保壓時間、焊接時間太久的話容易產生飛邊或質量下降,使得工件偏離焊接區和表面溶化破裂。對于高熔點的材料及彈性材料應該適量加大保壓時間。
超聲波塑料焊接機就是應用超聲波技術實現塑料焊接的機器。超聲波塑料焊接機采用超聲波技術,能夠將塑料材料經受以4000HZ以上超聲波的振動,使得兩片塑料在溫度下融合成一體,從而使塑料材料的理化性能沒有變化,能夠實現不改變塑料材料的強度、水密性等技術指標。
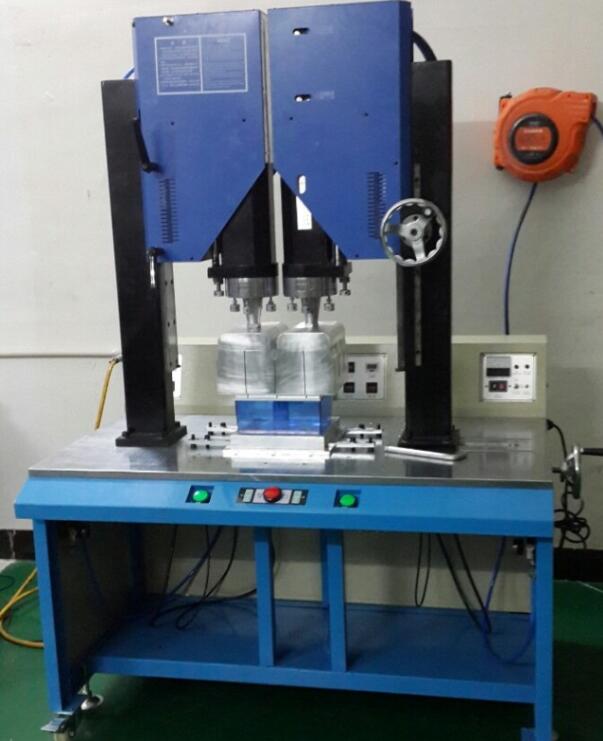


鄭州波恒機械設備有限公司是一家批發、銷售、維修超聲波設備的公司,主營超聲波發生器、超聲波清洗機、超聲波模具、超聲波塑料焊接機、超聲波手焊機等超聲波設備。
我們將一如既往地以優質的產品、合理的價格、完善的服務,力爭為新老客戶營造**的產品。
產品價格:1000.00 元/臺 起
發貨地址:河南鄭州包裝說明:不限
產品數量:9999.00 臺產品規格:不限
信息編號:199967721公司編號:22115108
Q Q號碼:705526421
相關產品:超聲波塑料焊接機,超聲波清洗機
本頁鏈接:http://www.166lh.com/wvs199967721.html


