- 商家產品推薦
- 東莞ZNB8-人工電源網絡收購 廣東**同步帶滑臺生產基地 鑄造輝煌 深圳市安成機電供應 是德科技N9322C頻譜信號分析儀促銷 儀器收購 是德科技 杭州環保排污管道清洗抽淤泥價格 新舊屋面防水 浙江正規直線軸承推薦廠家 歡迎咨詢 縉云供應 昭通專業紅娘服務 歡迎來電 昆明愛漫商務信息供應 歡迎您-合肥到 眉山汽車豪華客車時刻表查詢,多少錢 上海定制小程序優質商家 誠信互利 上海敏迭網絡技術供應 南湖區建設街道**管道清淤檢測電話 清洗清潔化糞池 蘇州排污管道清洗抽淤泥價格 疏通坐便器 西寧城北眼部護理美容培訓學校 真誠推薦 青海鄭響文化傳播供應 云南昆明**育嬰師 就選昆明逸家欣 昆明逸家欣母嬰健康管理供應

沖壓模具設計與制造—鋼結硬質合金模具制造
一、鋼結破質合金模具的制造
1.沖裁E形硅鋼片復合模的制造用合金工具鋼鋼結硬質合金TLMW50制造E形硅鋼片落料沖孔復合模,可取得較好的效果,刃磨一次可沖17萬片,比用Crl2MQV制造的同類模具的刃磨壽命高10倍以上。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
余姚數控模具編程設計培訓科目:三維建模,產品設計,模具設計,加工中心雕刻機編程,數控車床,UG培訓,PORMILL培訓,CATIA培訓,ProE培訓,SolidWorks培訓,CAD培訓,PLC自動化編程,、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
A’這種合金以WC為硬質相,以鉻鉬鋼為粘接相,具有可鍛性和可切削性Q加工態的硬度在HRC40左右,比CrWMJ等合金工具鋼高2.5倍左右,切削加工有一定的難度,在刀具角度、加工方法、砂輪選擇、切削規范等方面應有所區別。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
例如,刨加工可采用YG6刀片,刀具前角負1?2°,后角6?7°,主偏角45°,刀尖圓弧R2;在干態下刨削,切削速度為8m/min,切削深度為0.5mm,進給量0,2mm。B-B’由于表面有硬化層,故次切削深度應為1?1.5mm,以防止刀具崩刃。車加工可采用YG8刀片,刀具前角為負5°,后角為6?7°,主偏角45°;在干態下車削,切削速度為7m/mm,切削深度2mm,迸給量0.5mm。鉆加工時的主軸轉速采用125^/min,手動進給,在干態下鉆孔,注意排屑。
’磨加工時采用濕磨,淬火前用綠碳化硅砂輪(TL46P250X25X75)磨削,砂輪進給量為O.Olmm,縱向走刀為l0m/min,橫向走刀為手動。A-A’淬火后用人造金剛石砂輪(1A1/T2250x20x75x5Dl00B75)磨削,砂輪進給量為O.Olmm,縱向走刀為6?8m/min,橫向為手動走刀。磨后表面粗糙度為Ra0.4,平行度誤差為0,005/100。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
為了增加凹模的強度,可在凹模外面加模套,凹模外形與模套上的孔保持0.03-0,06mm的過盈量。B-B’凹模與模套用常溫下冷壓裝配或600°C左右的熱壓裝配都不適宜,前者容易將凹模壓裂,而后者容易因局部升溫而使凹模產生裂紋,或溫度升高后的膨脹量**過過盈量,因此,通常采用溫熱裝配工藝。此外,為了**裝配工作的順利,必須預先認真測量和計算。
王工給大家普及‘電火花成形加工機床的結構’(一)
1.機床分類及結構形式
電火花成形機床分類的方法很多,按結構形式來分,包括單立柱式(c形結構) 機床、龍門式結構機床、牛頭滑枕式結構機床、懸臂式結構機床、臺式結構機床,此 外還有一種稱為便攜式結構機床,如便攜式電火花穿孔機。如圖1-35所示
余姚舜龍培訓課程:余姚UG培訓、余姚Pormill數控編程培訓、余姚CATIA模具設計培訓、余姚PROE造型培訓、余姚SolidWorks培訓、余姚Citron造型編程培訓、余姚AutoCAD培訓、CAXA培訓、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
。
培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
大多數中、小型電火花成形機床采用單立柱式C形結構,該類機床的結構特 點是:床身、主軸頭、工作臺構成C形,如圖1-36所示。優點是結構簡單,制造容易,具有較好的剛度和精度,操作者可以從前、左、右三面充分靠近工作臺。B-B;缺點是裝卸工件不方便,每次安裝、檢測工件都必須開門放油,然后再關門上油。主軸頭內的伺服進給裝置可帶著點擊上下,稱一次行程,而主軸頭箱體可整體上下,稱二次行程。C-C
2.電火花成形機床的型規格與參數
在電火花加工的發展初期,根據所使用脈沖電源類型的不同,把電火花加工機床分為電火花穿孔加工機床和電火花型腔加工機床兩種類型。其中電火花穿孔加工機床一般采用阻容、感容和電子管、閘流管等窄脈沖電源。采用這類電源的機床較適合于對深孔和細微結構進行加工,被命名為D61系列機床,其典型機 床有D6125、D6、D6140等機床。電火花成形加工機床多采用寬脈沖發電機 電源,這類機床較適合于復雜的盲孔類型腔進行加工。B-B;被命名為D55系列電火 花加工機床,其典型機床有D5540、D5570型機床等。
1985年以后,由于晶體管脈沖電源在電火花機床上的大量采用,這類機床既 可用作電火花穿孔加工,又可用作型腔成形加工,其型被統一為電火花成形加 工機床,并命名為D71系列(JB/T 7445. 2—1998),其型均用D71加上機床工 作臺面行程的1/10表示,方法如圖1-37所示。
D7中,D表示電加工成形機床(若該機床為數控電加工機床,則在D后 加K,即DK) ;71表示電火花成形機床;32表示機床工作臺的行程為320 mm。A-A
電火花成形機床按其大小可分為小型(D7125以下)、中型(D7125?D7163) 和大型(D7163以上)機床。
國產電火花機床型的命名往往加上本單位名稱的拼音代及其他代, 如北京電加工研究所加B,北京凝華實業公司加NH等。中外合資及國外企業 的命名沒有統一標準,如日本沙迪克(So)公司生產的A3R、A10R,瑞士夏米 爾(Charmilles)技術公司的R〇B〇F〇RM20/30/35,喬懋機電工業股份有限 公司的JM322/430,北京阿奇工業電子有限公司的100等。C-C
余姚舜龍培訓課程:余姚模具設計培訓、余姚壓鑄模具培訓、余姚五金模具設計培訓、余姚沖壓模具設計培訓、余姚UG模具設計培訓、余姚模具數培訓、余姚塑膠模具培訓、余姚沖壓模具培訓、余姚模具培訓、余姚塑膠模具培訓、余姚壓鑄模具培訓、余姚沖壓模具培訓、余姚模具編程培訓、余姚三維模具培訓、余姚模具造型培訓、余姚UG模具造型培、余姚UG培訓、余姚UG編程培訓、余姚UG設計培訓、余姚UG造型培訓、余姚UG數控培訓、余姚UG建模培訓、余姚UG三維培訓、余姚數控編程培訓、余姚模具數控培訓、余姚模具編程培訓、余姚UG數編程培訓、余姚Pormill編程培訓、余姚CitronE數控培訓、余姚數控加工中心培訓、余姚數控車床編程培訓、余姚模具數控培訓、余姚數控模具培訓、余姚模具編程培訓、余姚模具數控培訓、數控數控編程培訓、余姚UG數控編程培訓、余姚數控車床培訓、余姚造型編程培訓、余姚UG造型培訓、余姚Pormill編程培訓、余姚SolidWorks造型培訓、余姚CitronE造型編程培訓、余姚模具造型編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓。
‘公益講解編程中的幾個重要概念’
余姚舜龍培訓課程:三維建模,產品設計,模具設計,加工中心雕刻機編程,數控車床,UG培訓,PORMILL培訓,CATIA培訓,ProE培訓,SolidWorks培訓,CAD培訓,PLC自動化編程,、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
一、數控機床的坐標系統
1.坐標代碼
機床的運動形式是多種多樣的,但編程時規定:把工件看成是固定的,運動 的只是刀具。A-A’在數控銑、數控鉆鏜、加工中心、線切割等 數控機床中,其機床坐標系和工件坐標系均為右手坐標 系,其回轉軸繞X軸為A向,繞Y軸為B向,繞Z軸為 C向^方向的正負按右手螺旋法則確定,即迎著坐標軸方 向,拇指指向坐標軸方向^其余四指握住逆時針旋轉為正 向,順時針旋轉為負向。如圖3-3所示。B-B;
轉動軸則用角度表示B如A軸正向旋轉8^時,寫 成:ASO。
描述刀具在任一坐標系中的位置,均由坐標代碼后跟具體數值表示。如:XLY_Z_A_B_C_
2.數控機床的坐標系統
數控機床的坐標系統有兩 個:機床坐標系和工件坐標系^
1)機床坐標系又稱機械坐標 系:C-C;用以確定工件、刀具等在機床 中的位置^是機床運動部件的進 給運動坐標系T其坐標軸及運動 方向按標準規定,是機床上固有 的坐標系,一般用G53表示。
機床坐標系原點又叫機床零 點,見圖3-4中的M點。它是其 他所有坐標系,如工件坐標系以 及機床參考點的基準點。A-A;其原點的位置則由各機床生產廠設定,一般利用機床機械結構的基準線來確定。如數控 銑床一般設在機床工作臺的左前角,或設在機床工作臺的中心;而數控車床的零 點常設在主軸前端面的中心。機床坐標系的零點在機床制造出來時就已確定,不 能隨意改變。B-B;
機床參考點是用于對機床工作臺(或搰板)與刀具相對運動的測量系統進行 定標和控制的點,參考點的位置是在每個進給軸上用擋塊和限位開關預先地 確定好的,因此,參考點對機床零點的坐標是一個已知數,是一個固定值,參考點通常設在加工空間的邊緣上。開機(打開機床總開關和控制系統開 關)后,機床執行回零操作T擋塊打開參考點指示燈,測量系統置零或置一個確 定的值,標定行程測量系統。此后,刀具在過程中,屏幕隨時顯示刀具在機 床坐標系中的實時位置。而裝有測量系統的機床,其加工軸的坐標值可以隨 時讀出,機床沒有參考點。參考點只在釆用增量式測量系統的機床上才設置。
換刀點是加工過程中自動換刀裝置的換刀位置。C-C’該點可以是固定的(如加工 中心)T也可以是任意點(如數控車床X換刀點的位置應**刀具轉位時不碰撞 工件及其他部件,可設在刀具起點(即程序起點h也可設在參考點處。
王工給大家普及‘UG NX設計知識—文件管理’(二)
培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
余姚舜龍培訓課程:UG、PowerMill、PROE、CitronE、SolidWorks、CATIA、sterCam、PLC編程培訓、智能ABB機器人、非標自動化機械、智能生產流水線、精雕JDpaInt、AutoCAD、CAXA數控車床培訓。
一、保存或另存文件
要保存文件,可選擇“文件”一“保存”選項(工具欄:“標準”一“保存”U),艮P可將文件保存到原來的目錄。A-A;
如果需要將當前圖形保存為另一個文件或其他目錄,可選擇“文件”一“另存為”選項,打開“另存為”對話框,如圖2-14所示。
在“文件名”下拉列表框中輸入保存的名稱,然后單擊OK按鈕即可。如果需要保存為其他類型,可以在“保存類型’’下拉列表中選擇保存類型。B-B
如果需要更改保存方式,可選擇“文件”一“選項”一“保存選項”選項,在打開的“保存選項”對話框進行保存設置,如圖2-15所示。對話框中各選項含義參考表2-1。C-C
二、對話框
在使用UGNX7建模的過程中,幾乎每個特征的建立都要用到對話框,對話框為人機對話提供了平臺,可以通過對話框告訴機器自己想要進行什么操作,而機器也會通過對話框提示或者警告等。A-A
在UGNX7里,大多數對話框是一組相似功能的,如“對象”對話框,它里面包含“距離”、“角度”、“徑向距離”、“點到點”、“點之間的距離”、“根據三點旋轉”、“將軸與矢量對齊”、“YS到YS”和“動態”等,它們都是對已經創建的特征進行一定的,屬于相類似的功能。B-B
在UGNX5以上的版本里,UG增加了對話框軌道夾和對話框軌道,如圖2-7所示。可以通過軌道夾控制對話框松開或掛起在軌道上,還可以通過軌道夾**部向左向右箭頭,對話框在軌道上的位置,可以確保對話框出現在相同的位置,具體功能如圖2-8。C-C
余姚壓鑄模具設計培訓\澆注模具設計培訓
余姚塑膠模具設計培訓\壓鑄模具設計培訓\沖壓模具設計培訓
余姚POWERMILL數控CNC編程培訓\POWERMILL雕刻機數控編程培訓\POWERMILL加工中心數控編程培訓
余姚JDPaint數控CNC編程培訓\JDPaint雕刻機數控編程培訓\JDPaint加工中心數控編程培訓
余姚AutoCAD機械制圖培訓\AutoCAD培訓
余姚CAXA機械制圖培訓\CAXA培訓\CAXA數控車床編程培訓
余姚塑膠模具培訓\壓鑄模具培訓\沖壓模具培訓
余姚塑膠模具設計培訓\塑料模具設計培訓
余姚UG建模培訓\UG模具設計培訓\UG數控編程培訓
余姚UG塑膠模具設計培訓\UG壓鑄模具設計培訓\UG沖壓模具設計培訓
余姚UG數控編程培訓\UG高速機編程培訓\UG電腦鑼編程培訓
余姚數控CNC編程培訓\模具編程培訓\加工中心數控編程培訓
余姚電腦鑼培訓\雕刻機編程培訓\高速機數控編程培訓


好服務,好學校,好技術就選舜龍,25年專業模具工廠生產經驗讓你學習較簡單
舜龍溫馨提示:對于有基礎或從其它培訓班出來的學員,技術不好,找不到工作的,我們重新給你技術提升進修,然后在教你二次開發,讓你立馬變高手,成為**人才,溫馨提示:凡舜龍學出師的學員,可提供寧波范圍內公司工作崗位就業工作。
舜龍25年老師傅:免費試學、滿意后報名、簽署就業合同。舜龍教育培訓五星放心企業品牌、舜龍秉承匠人精神(學的就是你工作用的、實打實的教你技術)(PS:舜龍模具廠里從產品設計到模具設計、模具制造、加工、組裝生產過程一條龍你都可以全程浸泡實戰學習)工作后舜龍全程技術后臺服務,讓你出去工作,零壓力、無后顧之憂。日夜可學、精通為止、*就業、終身免費技術服務。
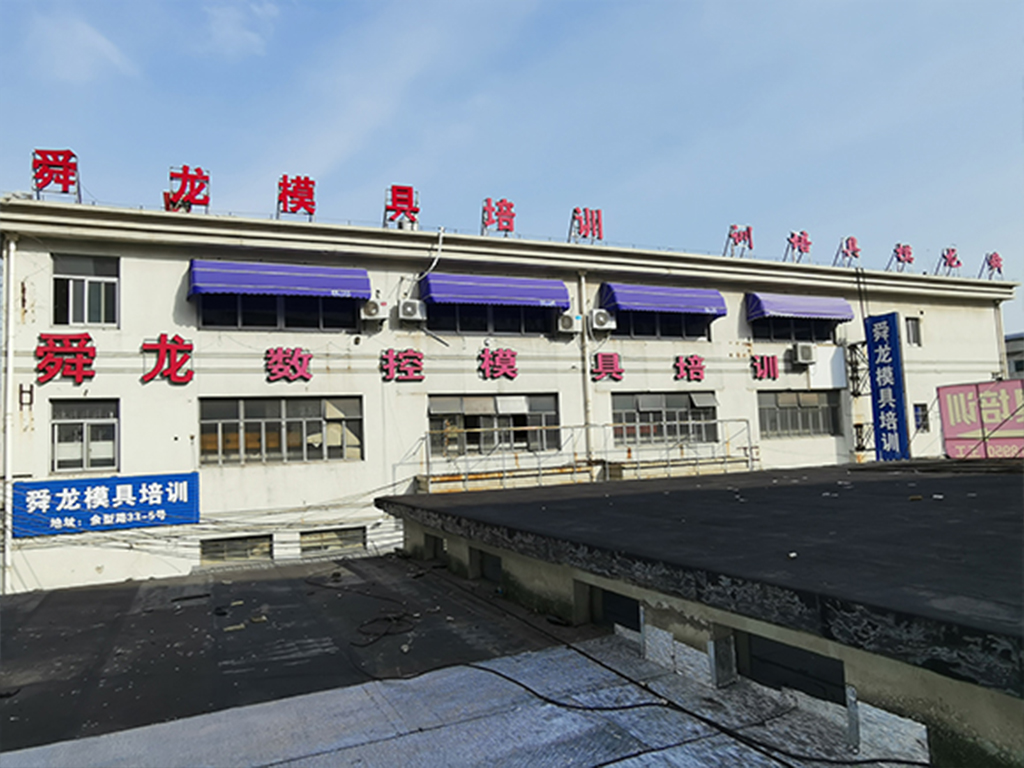
溫馨提示:舜龍模具廠20多臺加工中心、雕刻機、高速機、24小時不停加工,隨時都能上機實戰、絕不是其它培訓班機床只給學員實習理論,不實際生產的哪種(PS:只實習培訓班教的哪點理論知識是無用的,教的對不對都不好說,只有生產出來客戶認可的才是真理)

專業一:UG、POWERMILL、CE、三軸、四軸、五軸、數控編程培訓
PS:舜龍模具廠加工車間,加工中心、雕刻機、高速機每天分享實戰編程經驗,實實在在學編程。
軟件入門運用基本曲線→草繪二維圖紙→造型模具修改→宏制作→制作后處理→取電極銅公→外掛取電極→出加工圖紙+贈送外掛開發基礎+**編程外掛+銑辨認+材料辨認+工件模具產品編程思路分析+各種編程技巧+各種材料吃量+各種銑使用技巧及注意事項+工件殘余量計算方法+二次開粗+各種牌子的加工中心雕刻機程序后處理+程序后處理注意事項+路優化+各種成型的磨法+快速成型編法+塑料件 銅件 鋁件 鐵件 編程方法吃量等+各種模具編程方法+打表對分中路輸入實戰+各種材料銑(成型)磨法和銑夾具的設計,讓徒弟突破對各種 產品 工件 模具的限制,模具 產品 鋁件 銅件 鐵件都能手到擒來,輕車熟路為止 看到要加工的東西在腦袋里馬上浮現出編程思路的條件反射為止。
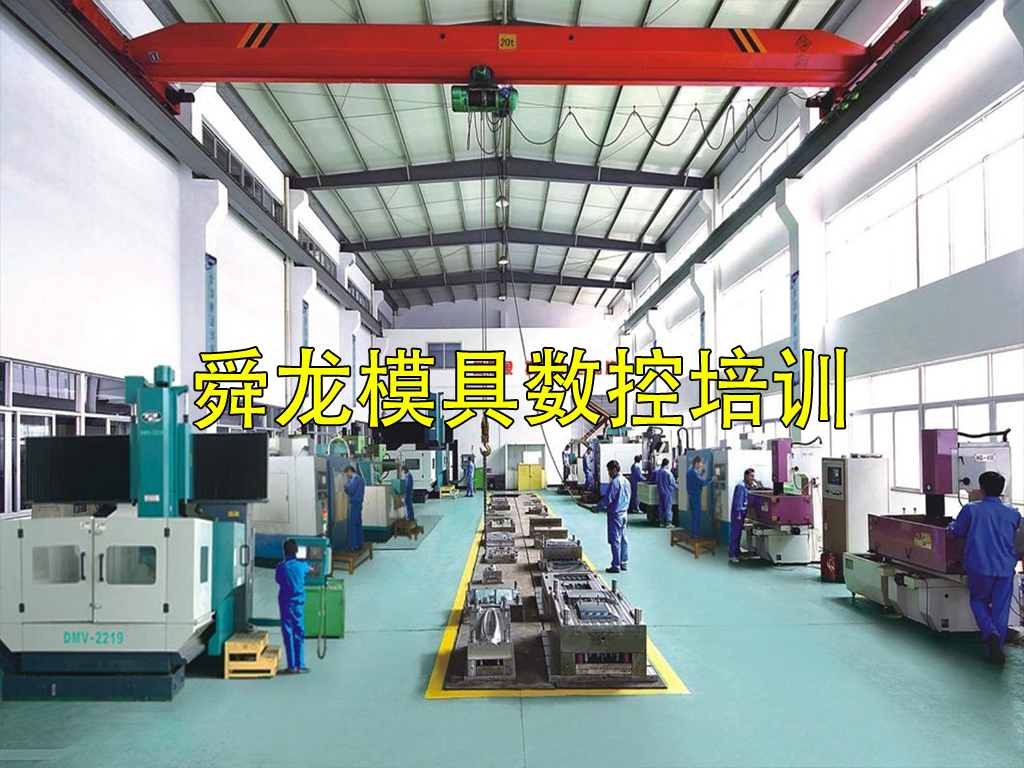
專業二:模具設計+模具制造培訓
PS:舜龍模具廠里【全程實戰模具生產流程、實時掌握模具制造工藝】
用產品造型設計思路教軟件入門+如何看懂三視圖+塑料收縮率+產品修改+脫模分析+壁厚分析+產品結構是否合理分析+排位+處理大模型加工問題+處理不規則行位斜**+掌握爛面處理方式+大模具加工和模具安全問題+大行位設計要點+斜行位設計方式+掌握大模具油缸**出計算方式+氮氣模具設計要點(DME、HASCO標準)+汽車模具曲面分模方式法+ +半自動模具設計+全自動模具設計+大水口和細水口模具+全套工程出圖+ 斜**模具+滑塊模具+一模多穴+多合模具+油缸模具+推板模具+水路系統設計+**出系統設計+電脈沖線切割出圖+取電極銅公+2D和3D互轉+模具爆炸圖。

專業三:產品設計,機械設計,機械制圖培訓(UG,PROE,CATIA,SolidWorks,AutoCAD ,CAXA)
機械制圖基礎知識+看圖+如何看懂三視圖+配合大量圖紙造型+草圖繪制+基本曲線+建零件模型+制作裝配體+制作工程圖紙+三維實體建模+卡尺測數造型+曲面設計+點造型+圖片造型+產品外觀結構設計+產品內部結構設計+逆向工程+模具造型+模具工程圖紙設計+出二維工程圖紙+ISDX**造型+抄數+圖片造型+模具分模+爆炸圖+**復雜的曲面設計造型訣竅+多線面的拆分技巧比如 3邊 5邊 7邊面 補破衣等等+重新造型模塊+老工程師親自指點一學就會+函數方程式實體造型。直到造型全部學會為止。

專業四:數控車床編程培訓(手工編程+CAXA電腦編程+UG電腦編程)
控操作面板的介紹與應用,材料辨認+工件產品編程思路分析+產品程序設計方法+根據來樣圖紙設計程序+數控車床G代碼M代碼的應用+吃到量的合理計算并應用防止爆+數控車床的維護與保養+產品零件加工工藝及要求+各種車床系統的應用與管理+車的正確安裝方法+各種數控車床的系統和應用+機械識圖+材料的軟硬與程序的設計

舜龍數控車床五金廠:40多臺數控車床做不銹鋼件、隨時都可以上機實干、分分鐘出程序上機實戰,絕不是機床放哪里只實習不實實在在做產品哪種(無用功),實實在在學數控編程。
專業五: 線切割編程與慢走絲編程編程培訓【全程線切割慢走絲車間實戰】AutoCAD,CAXA)機械制圖+產品零件工藝圖+產品結構工藝圖+線切割慢走絲編程工藝+模具結構線切割工藝+線切割轉圖+五金模具設計+分鐘打表注意事項+工藝排序注意事項。
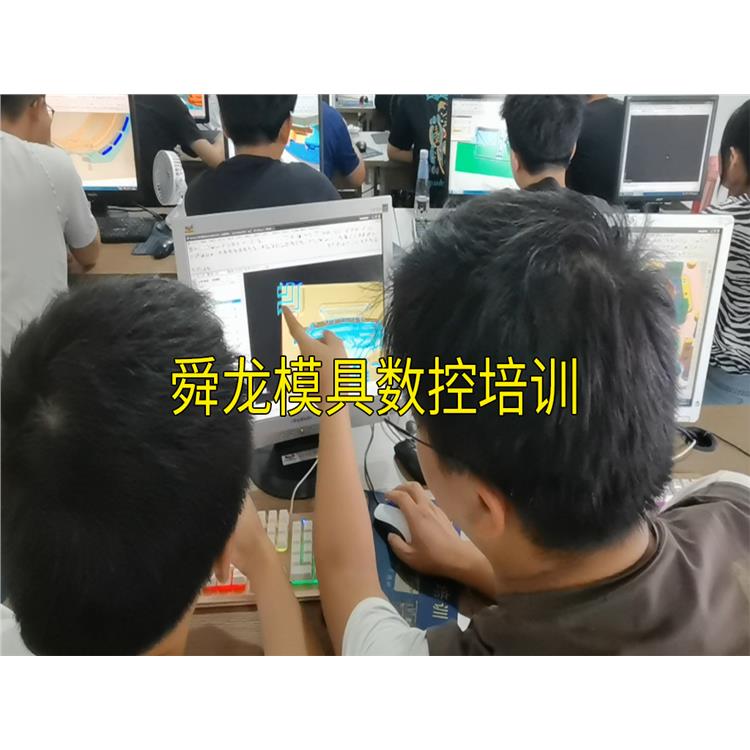
專業六:加工中心雕刻機操機培訓 【全程加工車間實戰】機床面板認識操作→校表→分中→對碰數→工作裝夾→磨→數據傳輸→G代碼改程序→法蘭克→三菱→佳鐵→新代→四開系統。
舜龍UG產品設計培訓、UG模具設計培訓、UG數控編程培訓
- 商家其它產品


