
管道二層PE防腐結構,層膠粘劑(AD),第二層聚乙烯(PE),二種材料融為一體,各層厚度同三層PE相同標準:SY/T0413-2002 埋地鋼制管道聚乙烯防腐層技術標準 GB/T23257-2009 埋地鋼制管道聚乙烯防腐層技術標準。
防腐鋼管母材包括螺旋管,直縫管,無縫管等,在我國廣泛應用于長距離輸水、石油、化工、天然氣、熱力、污水處理、水源、橋梁、鋼結構,海洋輸水打樁等管道工程領域。
3PE防腐鋼管是指3層結構聚烯烴涂層(MAPEC)外防腐鋼管,是國內常用的一種防腐管道。其它還有IPN8710、FBE環氧粉末、環氧煤瀝青等防腐方式。防腐鋼管是指經過防腐工藝加工處理,可有效防止或減緩在運輸與使用過程中發生化學或電化學反應發生腐蝕現象的鋼制管道。
錯峰限產區域或擴至80城,限產減排再給鋼企戴上綠色“緊箍”。為攻堅大氣污染防治,打贏藍天保衛戰,高排放產業限制區域不再僅于京津冀及周邊,長三角一市三省、汾渭平原等區域也將納入。涉及城市數量將從此前的2+26個,增加至80個。相關人士表示,2019年因攻堅大氣污染防治工作,京津冀以及周邊2+26城市執行大氣特別排放限值,進行錯峰限產。今年以來,因愈發嚴峻的環保形勢,鋼鐵等高排放產業環保限產力度再度加碼。
根據生態環境部的安排,8月20日開始,約90個大氣污染防治強化督查組將進駐汾渭平原11城市,包含了山西省呂梁、晉中、臨汾、運城,河南省洛陽、三門峽,陜西省西安、咸陽、寶雞、銅川、渭南等。
綜合來看,現目前鋼價不斷追高,下游恐高心理逐步凸顯,部分市場受期螺走低影響,市價高位小幅回落,市面低位資源顯現,然拿貨成本高企,商家低出意愿不高,多觀望出貨為主,后市來看,為攻堅大氣污染防治,打贏藍天保衛戰, 錯峰限產區域或擴至80城,環保政策仍顯堅挺,且成本端支撐高位,考慮現目前鋼價處于高位,高位壓力仍存,近期存在理性回調需要,后期仍有走高可能,綜合考慮,預計下周鋼價仍是漲多跌少態勢。
環氧樹脂的優點有:耐久性好,環氧樹脂固化后的漆膜堅韌耐水、涂膜無,對水無污染。附著力強,漆膜與漆膜之間都有很好的附著力。防銹耐水性能優異,采用優良的防銹原料,能保證其防銹性能。具有很好的機械強度、漆膜堅韌,具有耐磨和耐沖擊性能。固體含量高,涂膜較厚。室溫固化成膜。
防腐鋼管標準:FBE環氧粉末防腐執行SY/T0315-1997《鋼質管道熔結環氧粉末外涂層技術標準》
2PE/3PE防腐執行SY/T0413-2002(試驗)《埋地鋼質管道聚乙烯外涂層技術標準》
防腐表層除銹標準:鋼管外表面噴砂除銹按GB/T8923-2008要求達Sa2 1/2級,鋼管表面的錨紋深度在40-100μm。
3PE防腐鋼管母材在進行做防腐處理前需要對進入進管平臺的鋼管檢查、記錄,對鋼管外表面進行拋丸除銹,然后對鋼管外表面的清潔度及錨紋深度檢查是否符合要求,不符合要求的用手砂輪打磨修合格,在管端纏繞膠帶紙,微塵處理,中頻加熱至要求溫度,環 氧 粉 末 噴 涂,膠粘劑擠出機側纏繞,PE擠出機側纏燒,對防腐管進行水冷卻,對合格產品進行噴標識,下管平臺、堆垛待發運。
焊接鋼管法蘭連接是指根據工程需要,焊接鋼管和法蘭根據實際情況連接在一起使用,這樣方便了工程的施工,鋼管的連接方法很多,現將常用的幾種方式列出:1、壓縮式 2、活接式 3、卡壓式 4、推進式 5、錐螺紋式 6、承插焊接式 7、活接式法蘭連接 8、焊接式及焊接與傳統連接相結合的派生系列連接方式。
不同的連接方式,因其生產原理的不同,其所應用的領域也有所不同,但總體來說都有一個共同點即安裝方便,牢固可靠。
下面就幾種較常見的連接方式做簡單介紹:
1. 壓縮式:將配管插入管件的管口,由螺母緊固,用螺旋力將管口部的套管通過密封圈壓縮,起密封作用,完成配管的連接。
環氧煤瀝青玻璃布鋼管防腐。Q/DH 02-2009《液體環氧防腐涂料》,其技術指標與石油天然氣行業標準SY/T 0447-96《埋地鋼質管道環氧煤瀝青防腐層技術標準》和SY/T 0457-2000《鋼質管道液體環氧涂料內防腐層技術標準》等同,也符合美國自來水廠協會標準AWWA C 210-03《鋼質水管道液體環氧涂料內外防腐層》的要求。
環氧煤瀝青防腐蝕涂料由環氧與煤瀝青兩種主要成分組成,是甲(環氧)乙(固化劑)雙組份涂料,焊接法蘭具有優良的附著力、堅韌性、耐潮濕、耐水、耐化學介質,具有防止各種離子穿過漆膜的性能,具有與被涂物件同膨脹同收縮的特性。漆膜從不脫落、龜裂。厚度0.5~1.0mm 。環氧煤瀝青是性價比較高的一種防腐形式,工程實測表明,用環氧煤瀝青外加陰極保護。石油、燃氣管道使用二十年基本沒有發生腐蝕現象。組份為環氧煤瀝青底漆和面漆,都是以環氧樹脂和煤瀝青為主要成膜物,添加各種防銹顏料、絕緣性填料、增韌劑。
3PE防腐鋼管母材在進行做防腐處理前需要對進入進管平臺的鋼管檢查、記錄,對鋼管外表面進行拋丸除銹,然后對鋼管外表面的清潔度及錨紋深度檢查是否符合要求,不符合要求的用手砂輪打磨修合格,在管端纏繞膠帶紙,微塵處理,中頻加熱至要求溫度,環 氧 粉 末 噴 涂,膠粘劑擠出機側纏繞,PE擠出機側纏燒,對防腐管進行水冷卻,對合格產品進行噴標識,下管平臺、堆垛待發運。
焊接鋼管法蘭連接是指根據工程需要,焊接鋼管和法蘭根據實際情況連接在一起使用,這樣方便了工程的施工,鋼管的連接方法很多,現將常用的幾種方式列出:1、壓縮式 2、活接式 3、卡壓式 4、推進式 5、錐螺紋式 6、承插焊接式 7、活接式法蘭連接 8、焊接式及焊接與傳統連接相結合的派生系列連接方式。
不同的連接方式,因其生產原理的不同,其所應用的領域也有所不同,但總體來說都有一個共同點即安裝方便,牢固可靠。
下面就幾種較常見的連接方式做簡單介紹:
1. 壓縮式:將配管插入管件的管口,由螺母緊固,用螺旋力將管口部的套管通過密封圈壓縮,起密封作用,完成配管的連接。
大口徑螺旋鋼管廣泛采用雙面埋弧焊的焊接技術,下面淺談一下埋弧自動焊的形成過程及特點。 螺旋鋼管-埋弧焊的原理:埋弧焊是利用電弧熱能進行焊接的,與手工焊條電弧焊不同的是:埋弧焊的焊絲是的,上面沒有涂料,埋弧焊的確焊劑是預先鋪在待焊處的,埋弧焊焊絲伸入焊劑中,電弧是在焊劑下燃燒的。
大口徑螺旋鋼管
大口徑螺旋鋼管埋弧焊的形成過程是這樣的:
焊絲與工件接觸,按下啟動按動鈕后,焊絲與工件通電的瞬間,焊絲回抽,電弧引燃,焊接小車向前進,焊絲連續下向輸送,維持電弧在焊劑層下燃燒,在電弧下方形成焊接熔池。在電弧周圍,焊劑熔化形成一個空洞,。這個空洞和熔池不斷前進,而熔池后方的金屬凝固,形成連續的焊縫。這個過程由于是在焊劑下進行的,因此,我們用肉眼是看不到的。借助于X射線攝影可以看到。
大口徑螺旋鋼管
由于大口徑螺旋鋼管采用埋弧自動焊的焊接技術,除了此種的生產效率高;生產輔助時間少,節省了換焊條的時間;焊接條件干凈無飛濺,節省了清理的時間;焊縫質量高。也為螺旋焊管廠的交貨提供了必要的條件,使得量大的螺旋鋼管生產時間得到保證,因此目前還是被廣泛采用著。
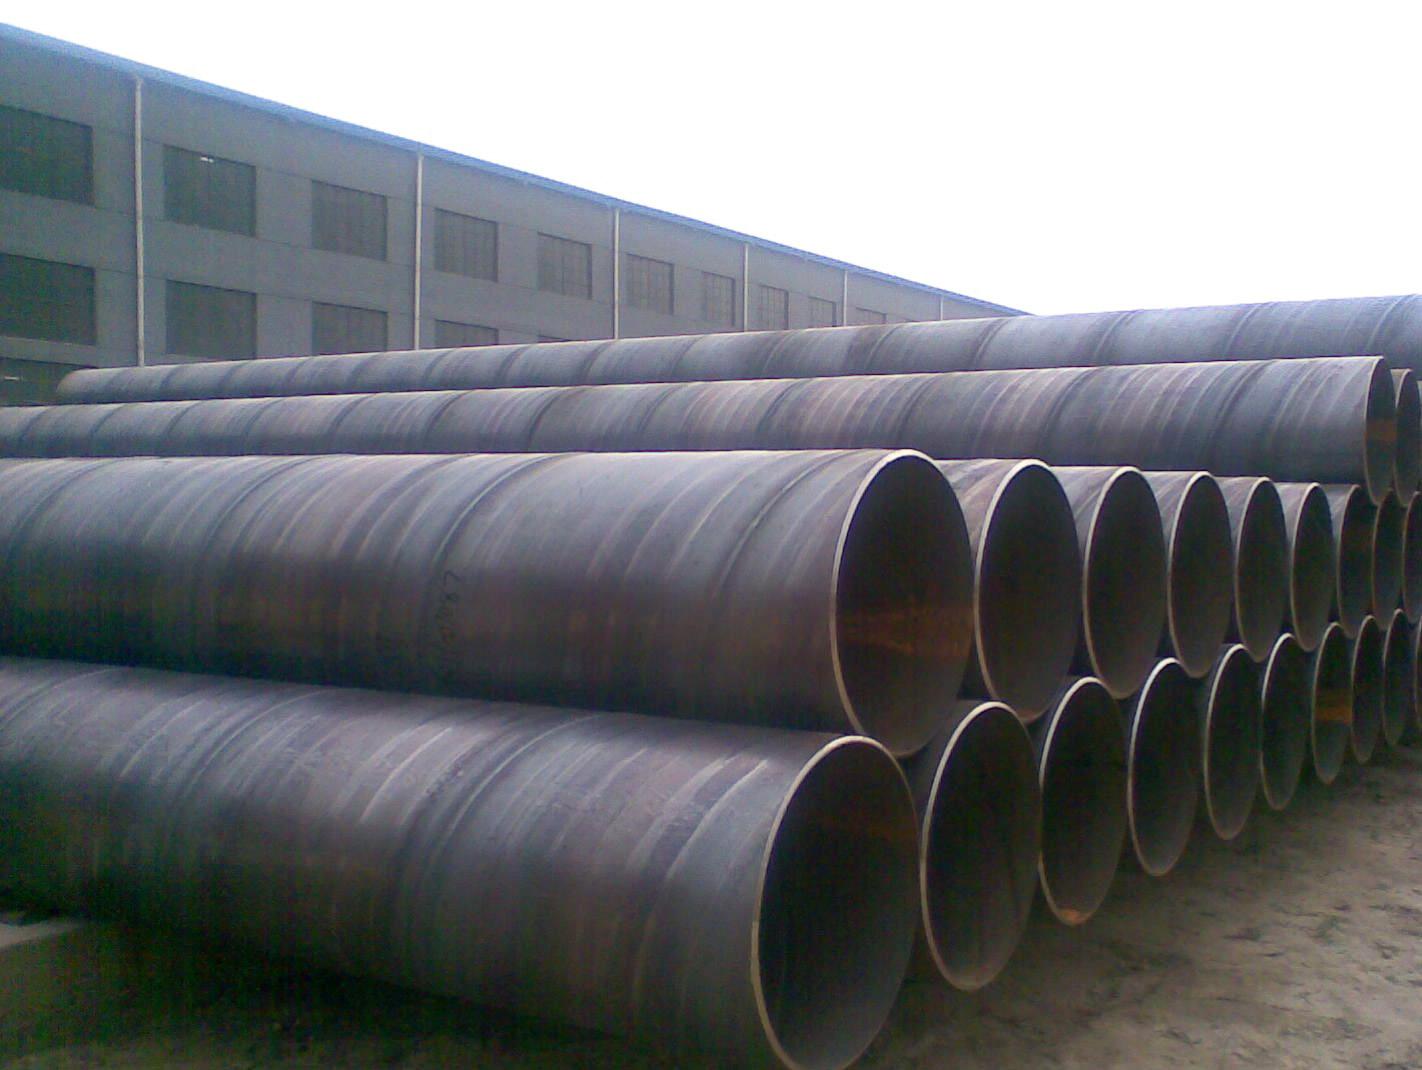

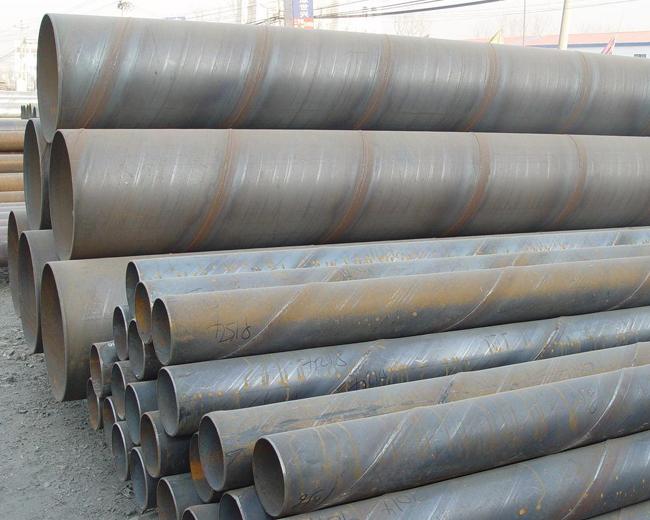
滄州天翔成管道裝備有限公司是華北大型鋼管生產企業,座落于中國最大的管道裝備制造基地河北省滄州市鹽山縣(鹽山縣南環工業開發區)。京滬鐵路、京滬高速、石黃高速、津汕高速、104、307、205國道分布于周邊或穿與境內,地理位置得天獨厚,交通運輸極為方便。總占地面積50萬平方米,公司現有員工600多人,其中專業的高級技工、技師、生產和產品檢驗人員270人,年生產能力60萬余噸,與各大貨運公司合作,保證供貨及時、快捷、安全、低廉的送達目的地。
天翔成管道擁有先進的生產設備和齊全的檢測手段。現有熱軋φ140機組生產線一條、φ180機組生產線一條及熱軋穿孔機組15臺,冷拔生產線60多條;擁有渦流探傷機、超聲波探傷機等無損檢測設備25套,以及水壓試驗機、WE-600萬能試驗機 、WE-1000A液壓萬能試驗機以及全套金相試驗設備、物理化學儀器、直讀光譜儀等全套設施。并配備了在線數字超聲波探傷儀、靜水壓、試驗機、X射線實時成像、萬能材料試驗機、夏比材料沖擊試驗機等完備的質檢儀器。
天翔成管道擁有5條國內先進的螺旋雙面埋弧焊鋼管生產線,4條熱軋熱擴無縫鋼管生產線,3條大口徑鋼管生產線。其主導產品是:Φ219mm-Φ3220mm,壁厚5mm-60mm的螺旋雙面埋弧焊鋼管;Φ16mm-Φ820mm,壁厚2mm-50mm 的熱軋熱擴無縫鋼管。Φ400mm-Φ3600mm,壁厚6mm-120mm 的大口徑鋼管;產品銷往全國28個省、市、自治區,并出口東南亞和中東等國家和地區。產品執行API SPEC 5L、5CT 、GB/T9711.2、SY/T5037、GB/T8163、GB/T8162等標準。專業生產各種防腐鋼管、保溫鋼管、焊接鋼管、大口徑鋼管、鋼板卷管、管線管、無縫鋼管、石油套管、直縫管、螺旋鋼管、合金管、方矩管、鍍鋅鋼管、彎頭、法蘭、三通、封頭、補償器等各種管道配件。目前能夠生產的無縫鋼管規格為外徑Φ10-Φ920;熱軋成品管規格為外徑Φ108-Φ219壁厚S5-32;API5CT石油套管生產規格:2-3/8”----20”,26.67-508mm材質:H40.J-55、K-55、N-80、L-80、C-90、C-95、P-110、Q-125等。API5CT石油套管長度R1、R2、R3,API5CT石油套管的扣型有STC(短圓扣),LC(長圓扣),BTC(偏梯扣),XC(直連型套管),等扣型,產品執行API SPEC 5L、5CT 、GB/T9711.2、SY/T5037、GB/T3091、GB/T8163、GB/T8162、DIN30670、DIN30671、SY/T4013-2002、SY/T0315-97等標準。并獲取了ISO9001-2000認證書以及美國石油協會API5CT認證。我廠常年備有大量現貨,規格齊全,產品銷往全國28個省、市、自治區,并出口東南亞和中東等國家和地區,遠銷歐美及東南亞等地,并與國際知名企業建立長期合作的戰略伙伴關系。
天翔成管道集團防腐保溫生產線:
天翔成管道是河北省防腐保溫行業協會理事單位。 公司現有兩條具有國際先進水平3PE(三層聚乙烯涂覆)鋼管防腐生產線,專業加工生產2PE、3PE、2PP、3PP、FBE防腐鋼管;同時生產加工鋼管水泥砂漿襯里防腐;聚氨酯發泡直埋鋼管;鋼套鋼蒸汽保溫鋼管;玻璃鋼樹脂防腐;公司同時生產各種環氧系列防腐涂料,IPN8710無毒飲水防腐涂料,系列有機耐高溫防腐涂料,系列防腐涂料等,涂膜具有耐油,耐酸、鹽、苯等化學介質以及耐磨、耐濕等優良的綜合性能。3PE防腐鋼管執行標準:DIN30670、DIN30671、SY/T0413-2002、SY/T0315-97、GB/T23257-2009。我公司生產實力雄厚,現有PU600、PU300、PU200等高壓發泡機7臺等,拋機4臺、穿管機5臺、年生產DN50mm-DN1400mm聚氨酯保溫管道保溫管道3000KM,聚乙烯管材生產線6條,采用真空定徑、噴淋冷卻、自動切割,年生產Φ90-Φ1400聚乙烯外套管5萬噸。
公司可承擔鋼質管道的單層和雙層熔結環氧粉末(FBE)、雙層聚乙烯(2PE)和三層聚乙烯(3PE)、雙層聚(2PP)、和三層聚(3PP)、環氧煤瀝青一布三油或(二布四油)鋼管防腐、聚氨酯預制直埋保溫管、黑黃夾克保溫管、IPN8710高分子無毒環氧防腐,內外噴涂環氧系列鋼管防腐,互穿網絡涂料環氧樹脂防腐,高密度聚乙烯防腐,鋼管內壁水泥砂漿襯里防腐、鋼塑復合管,襯塑冷水用鋼管,襯塑熱水用鋼管,鋼管外鍍鋅內襯塑防腐,衛生級標準襯塑防腐,防腐管件、鋼管防腐系列涂料、預制直埋管件保溫防腐等 公司生產各種防腐涂料,主要產品有IPN8710聚氨酯聚乙烯防腐涂料、環氧煤瀝青防腐涂料、無溶劑環氧樹酯防腐涂料;可承接鋼管內壁、外壁環氧煤瀝青一布三油或(二布四油)鋼管防腐、鋼管內壁水泥砂漿襯里防腐管、IPN8710防腐加工。公司工藝設備先進,檢測手段齊全。擁有先進的檢測設備,建立了完善的質量保證體系,并通過了ISO9001:2000國際質量體系認證。產品廣泛用于輸油管道、天然氣管道、城鎮供熱管道、供水管道、電力等防腐工程。參與完成我國眾多長距離輸油、輸氣、輸水管線防腐保溫工程,參與完成出口印尼、蘇丹、沙特、南非管道防腐工程,產品質量和服務受 到用戶的一致好評。
公司不斷對生產工藝,檢測設備進行技術改造,加強了對產品質量的控制,公司在“產品質量就是企業生命”的經營理念指導下,配備了各種科學、先進的檢測設施:如在線超聲波自動探傷儀、X射線工業電視、X射線實時成像系統、2000噸靜水壓試驗機、萬能材料試驗機、夏比沖擊試驗機、碳硫分析儀等關鍵重要的檢測設備。這些先進、精密的生產與檢測設備從硬件上保證了產品質量,確保產品質量達到國際先進標準,遠銷甘肅、新疆、內蒙等全國二十多個省市和地區,并出口美國、俄羅斯、哈薩克斯坦、伊朗、加拿大、安哥拉、澳大利亞等國家,受到廣大顧客的一致信賴和認可,我們堅信大口徑直縫鋼管天翔成更專業。為進一步提高辦事效率,及時捕捉市場信息,方便結算,在開通了農行、建行、工行網上銀行及POS刷卡機的同時,公司為各單位部門配置了電腦,充實到銷售處、供應處、財務處、辦公室、生產系統及公司各管理層,并實現了聯網,被河北省評為“計算機管理示范企業”,科學、先進的信息化管理,為企業進一步騰飛奠定了堅實的基礎。
產品價格:面議
發貨地址:河北滄州包裝說明:不限
產品數量:9999.00 個產品規格:不限
信息編號:125045486公司編號:14136406
Q Q號碼:420076184
相關產品:3pe防腐鋼管,防腐螺旋鋼管,大口徑螺旋鋼管,國標螺旋鋼管,鍍鋅螺旋鋼管
本頁鏈接:http://www.166lh.com/wvs125045486.html


